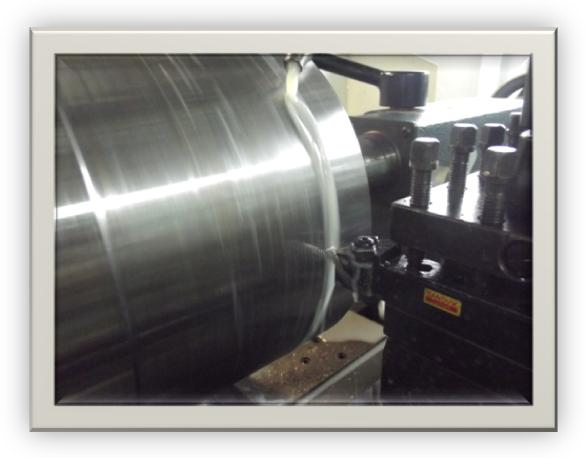
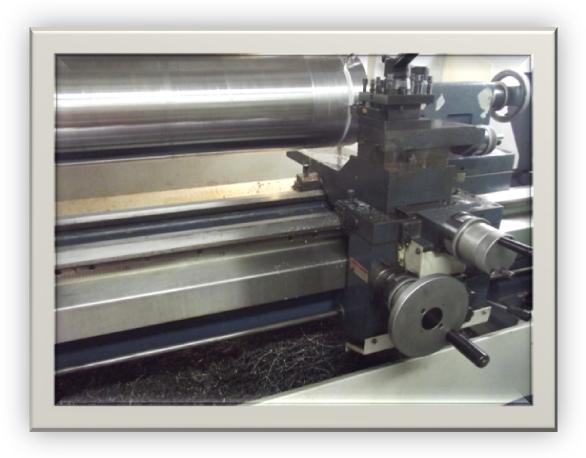
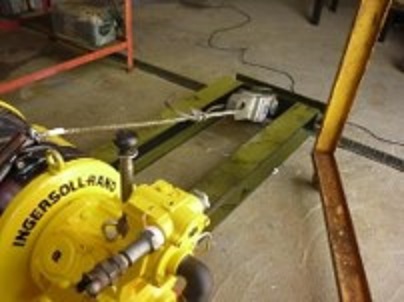
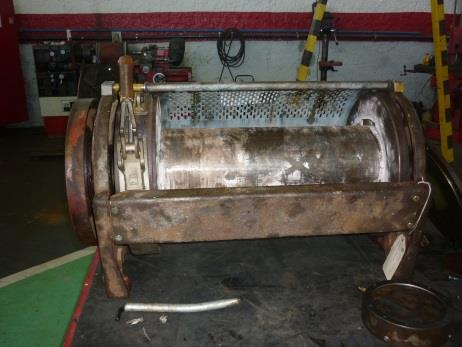
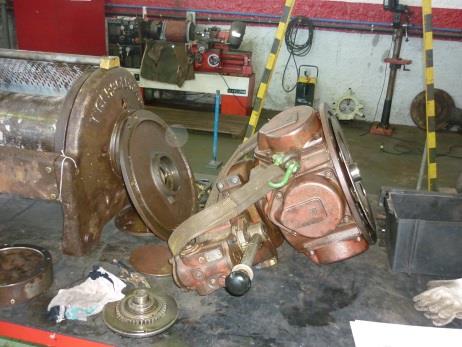
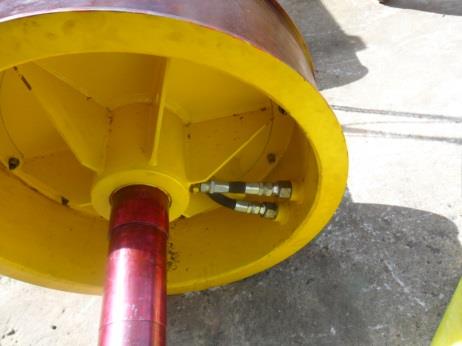
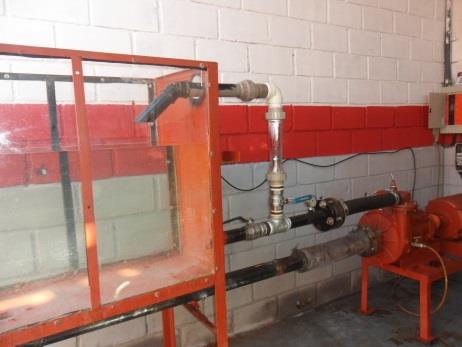
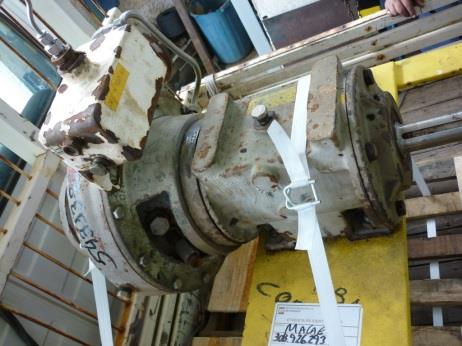
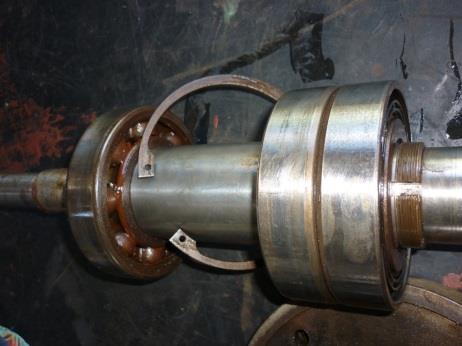
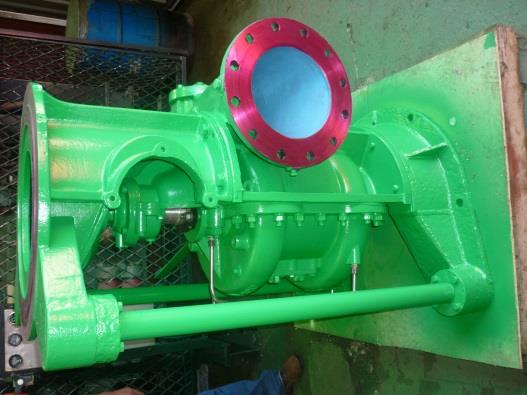
Excelência Operacional e Rigor Técnico em Petróleo e Gás
Prestação de serviços de alta complexidade em manutenção de sistemas hidráulicos críticos, recuperação de válvulas, usinagem em campo e conformidade normativa rigorosa.
Zero AcidentesHistórico impecável de proteção à vida desde a fundação.
SGI CertificadoISO 9001 (Qualidade), ISO 14001 (Meio Ambiente) e ISO 45001 (SST).
Homologação PetrobrasRegistro CRC nº 7000302294-0 com Grau de Risco de Integridade (GRI) Baixo.
IDF 4 a 5 EstrelasQualificação máxima em pontualidade, precisão técnica e compliance.
Cultura de Segurança & Proteção à Vida
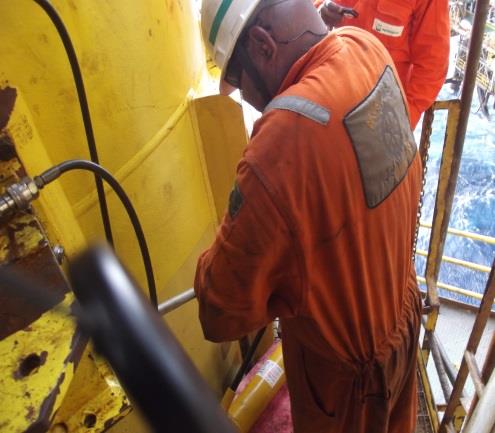
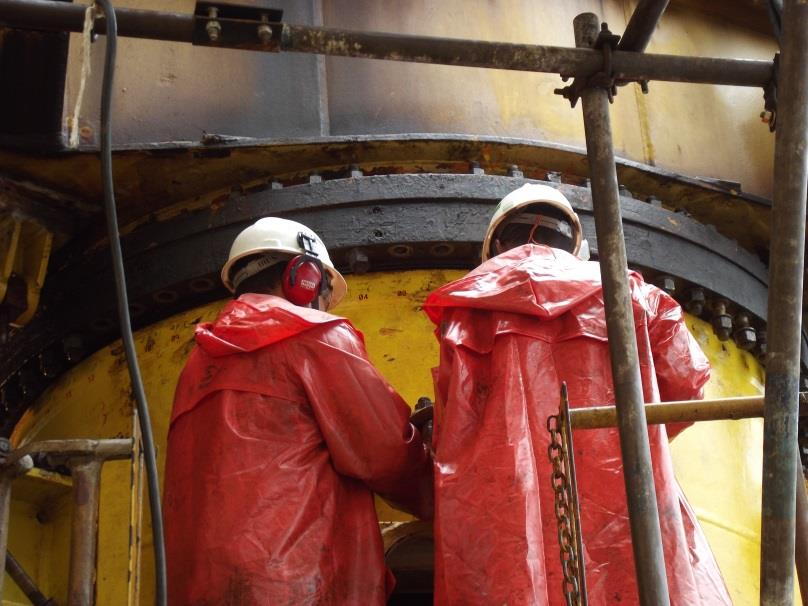
Nossa cultura operacional é intransigente na preservação da segurança de nossos colaboradores e de todos os envolvidos em nossas operações. Levamos nossos procedimentos de qualidade à risca, alcançando um histórico expressivo de zero acidentes registrados no setor de alta energia.
Engenharia Humana & Formação
Nosso maior patrimônio técnico é construído desde a base. Captamos talentos oriundos do SENAI que evoluem por escolas técnicas e graduação em engenharia, garantindo domínio minucioso sobre os componentes e sistemas industriais intervencionados.
Sistemas Hidráulicos & Críticos
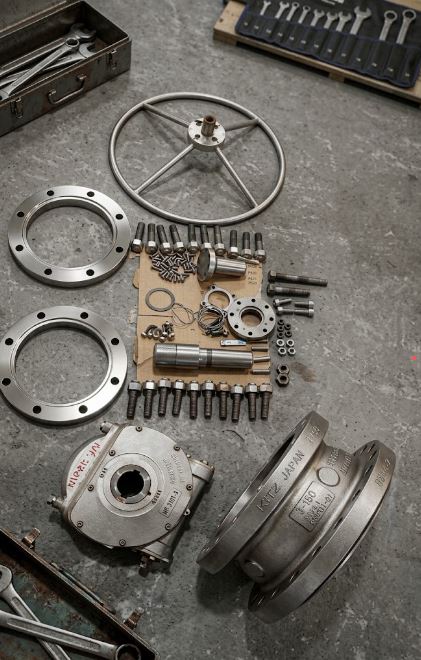
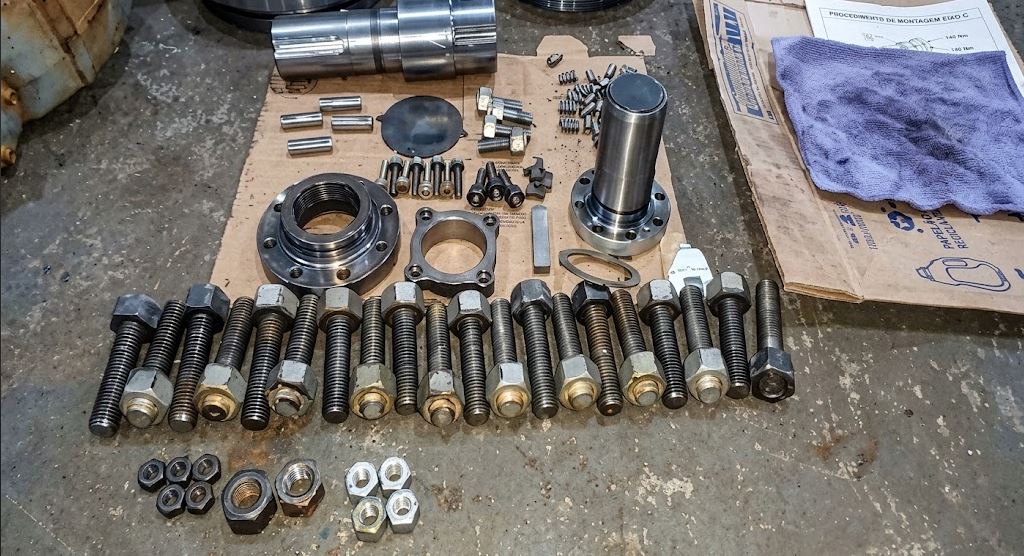
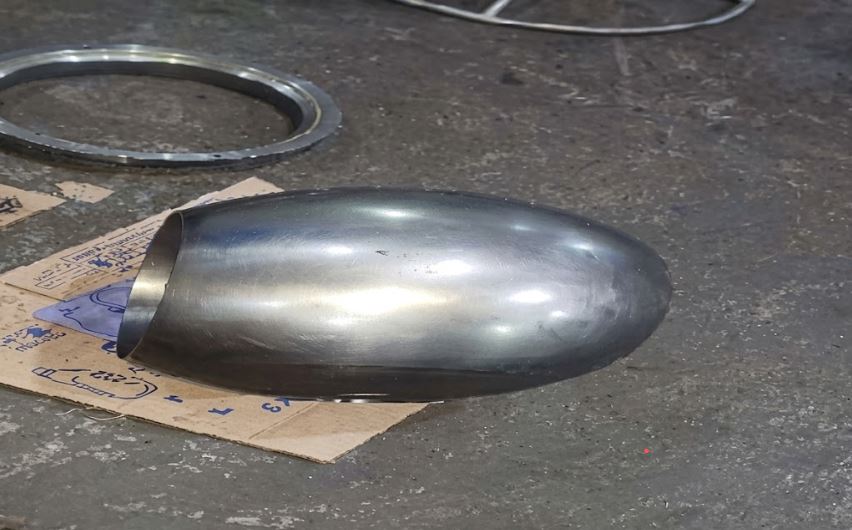
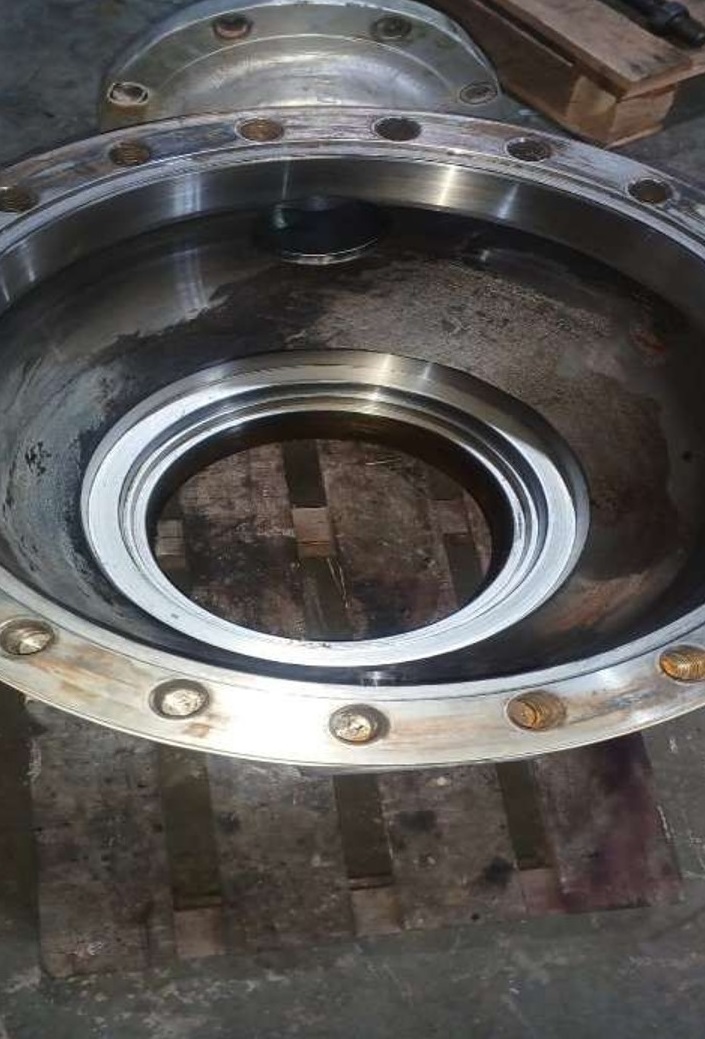
Aplicamos engenharia reversa, desenvolvimento tecnológico e ferramentais de alta precisão para resolver paradas operacionais críticas em plataformas marítimas, refinarias e usinas termelétricas com máxima disponibilidade.
Capacidades e Linhas de Atuação Especializada
Desenvolvimento tecnológico e Engenharia Reversa
Engenharia Mecânica, Elétrica, Civil e Automação
Inspeção e laudos técnicos com Profissional Habilitado (PH) em NR-13
Manutenção de Sistemas Hidráulicos e Unidades de Potência (HPUs)
Manutenção em acumuladores hidráulicos (membrana e pistão)
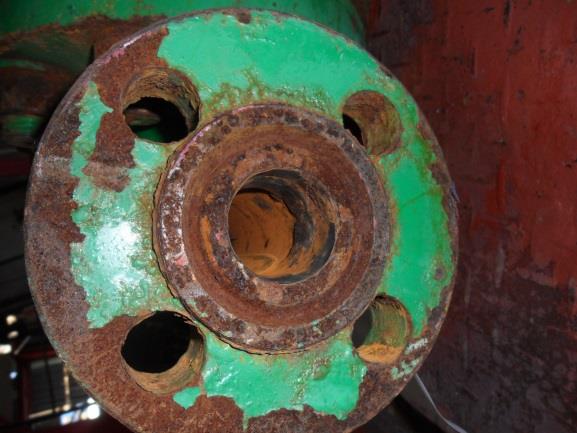
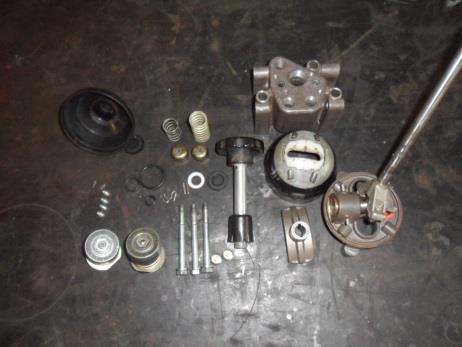
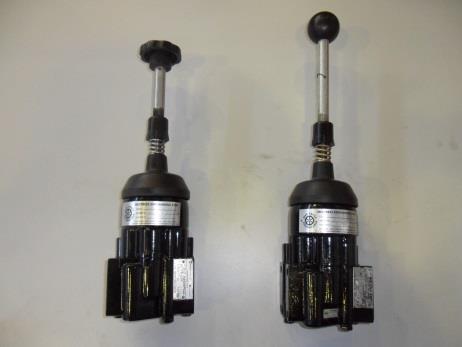
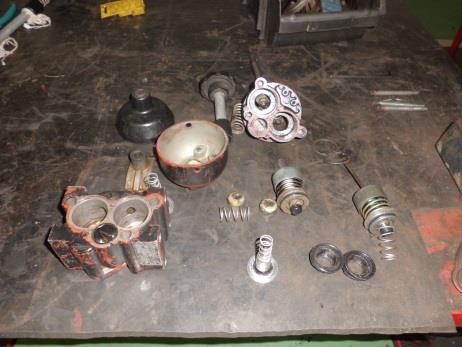
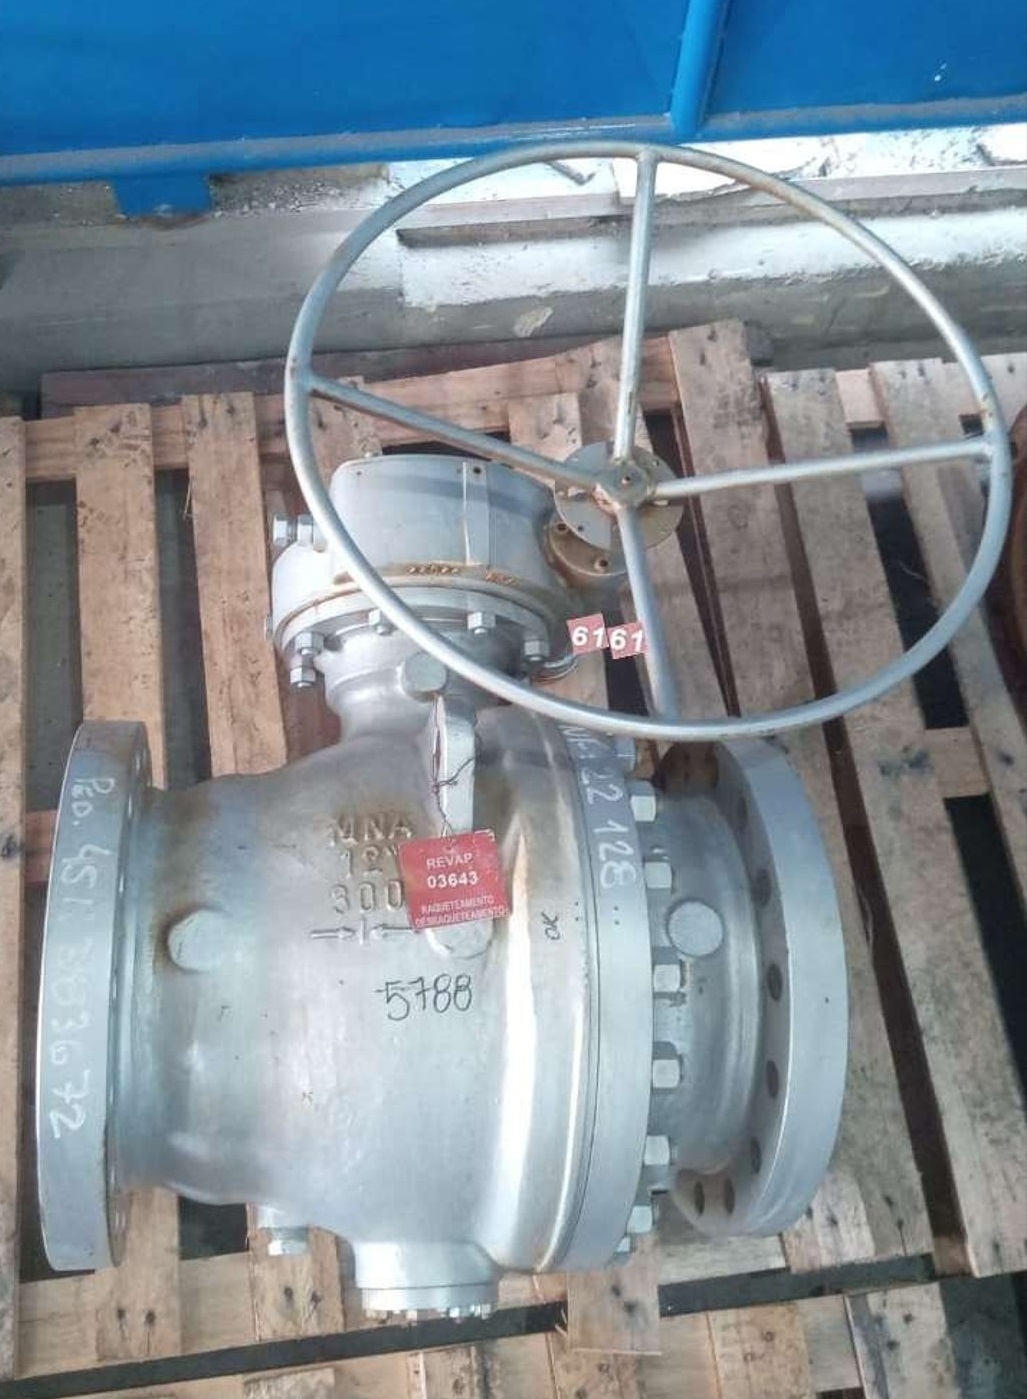
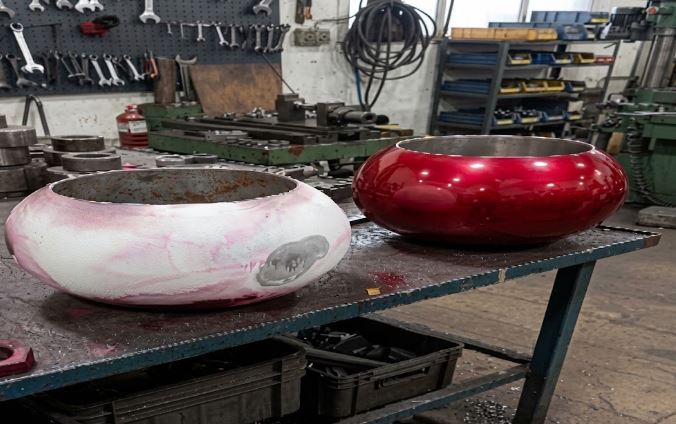
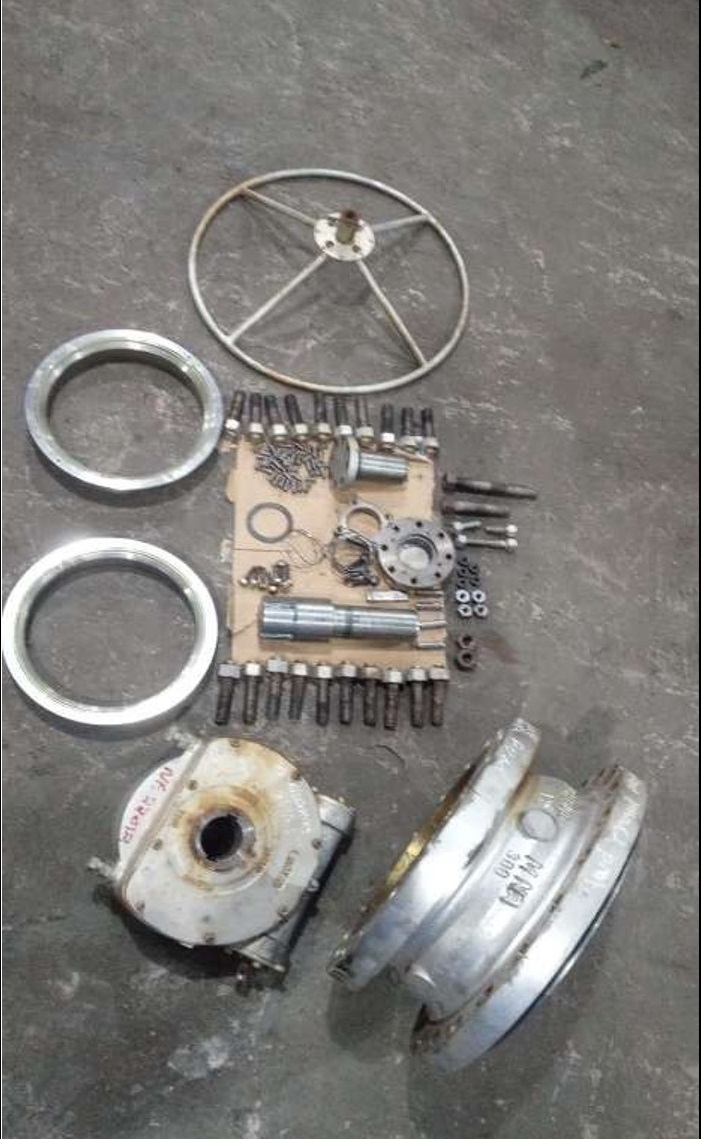
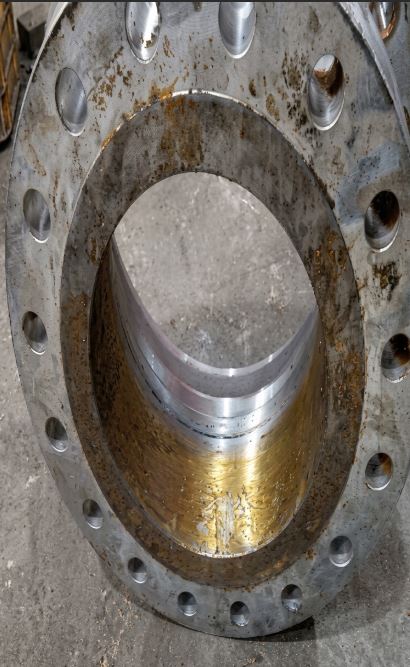
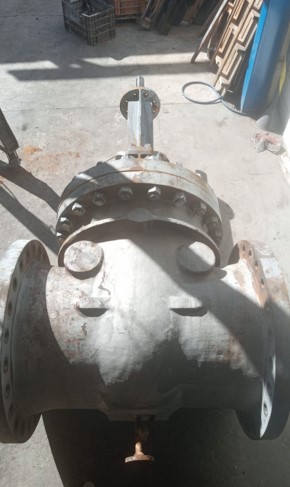
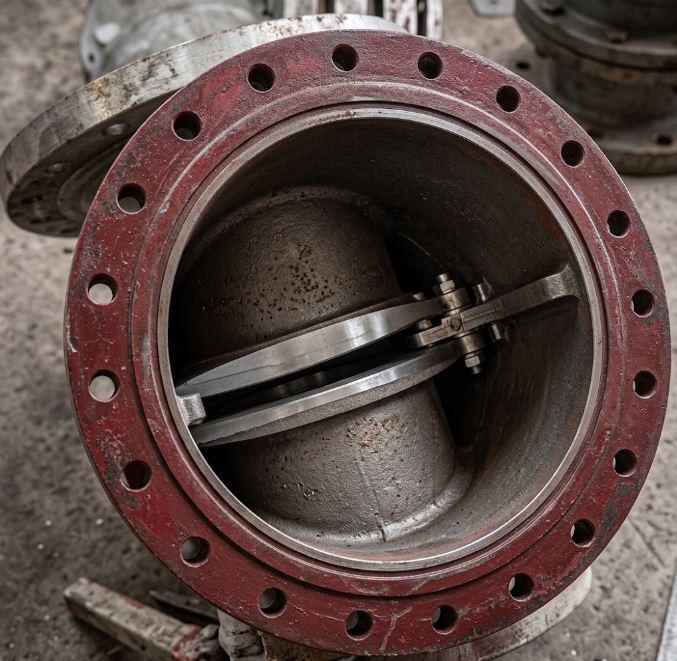
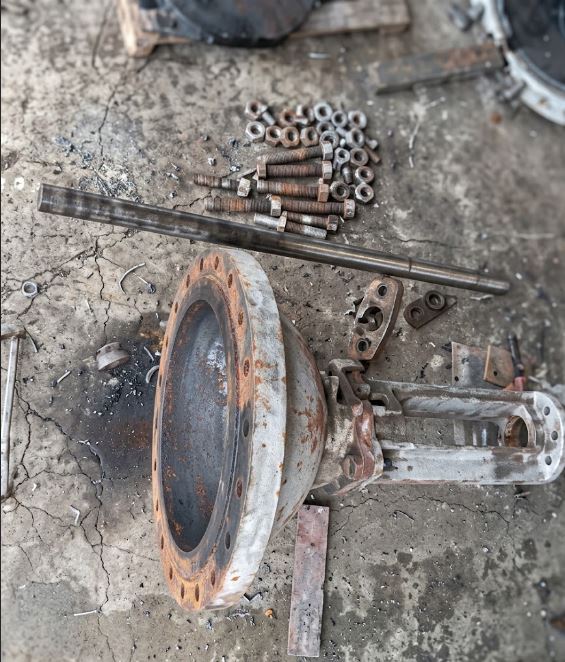
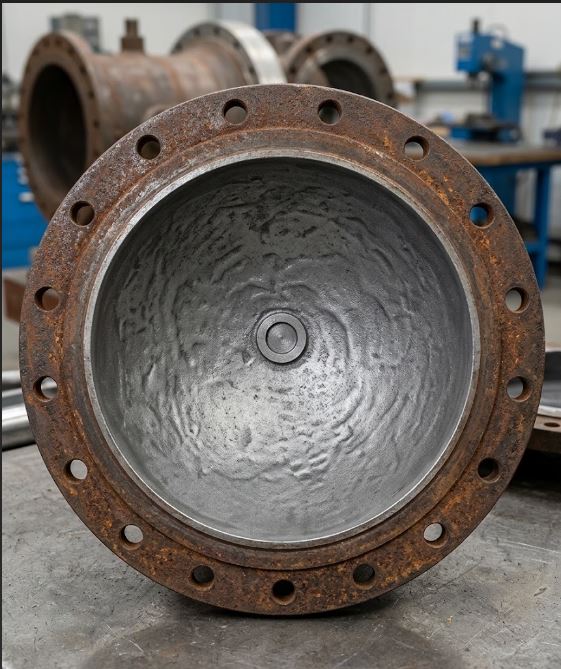
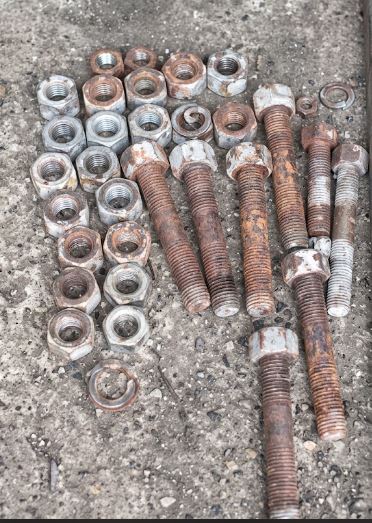
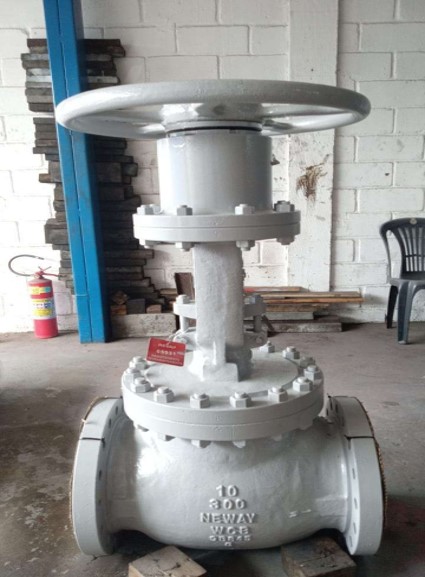
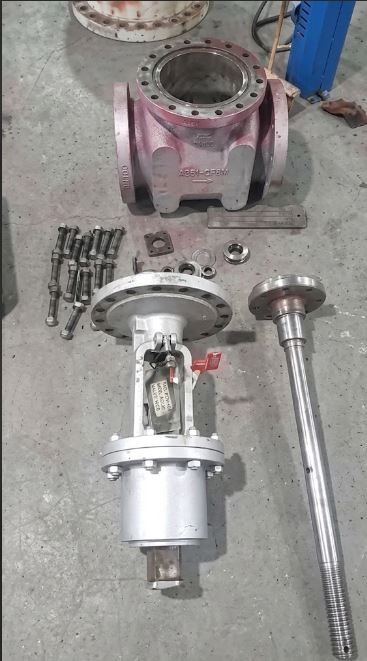
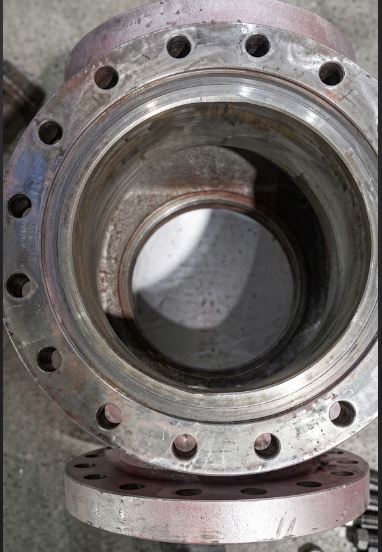
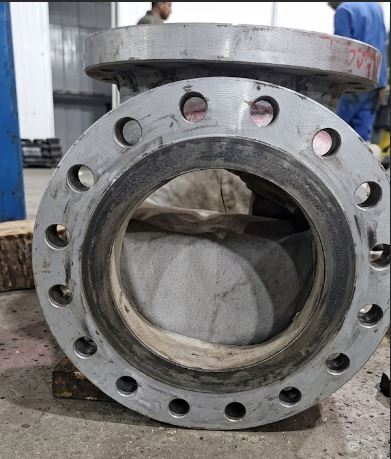
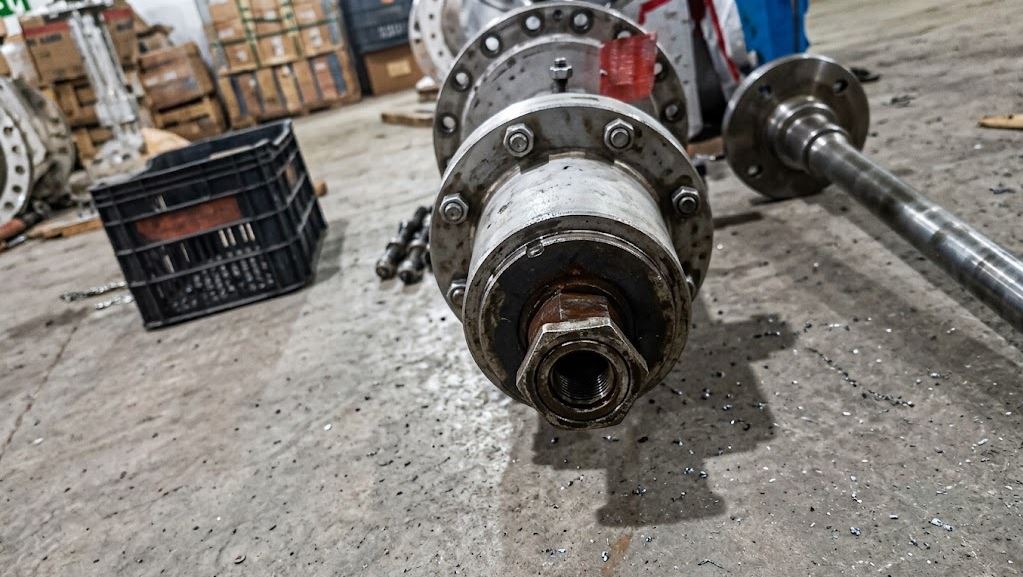
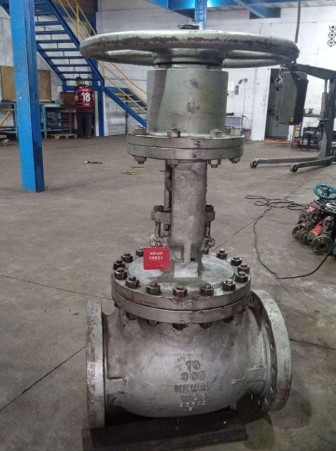
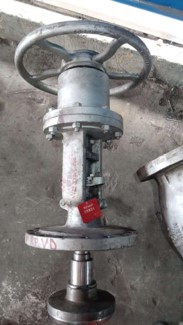
Intervenção e recuperação de válvulas manuais e atuadas
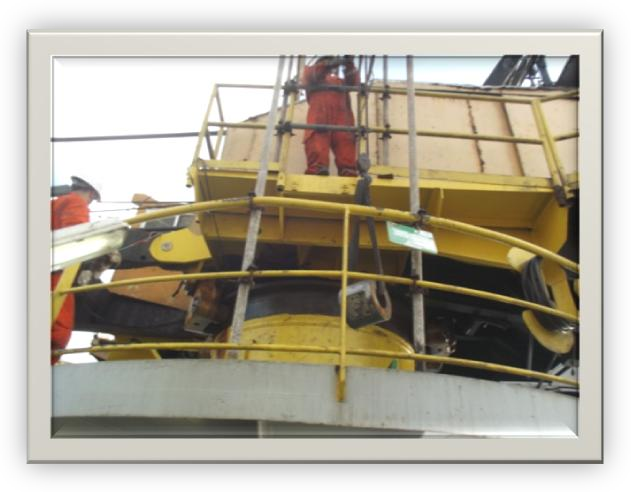
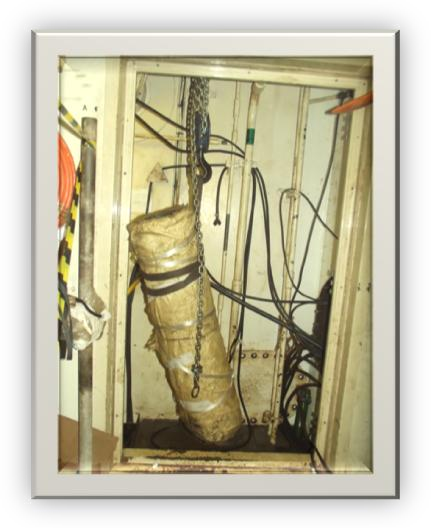
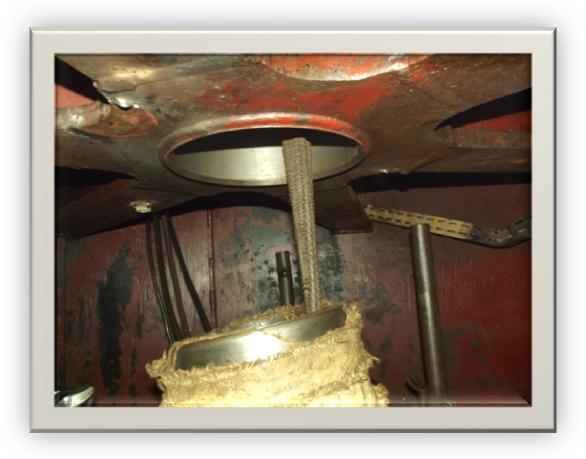
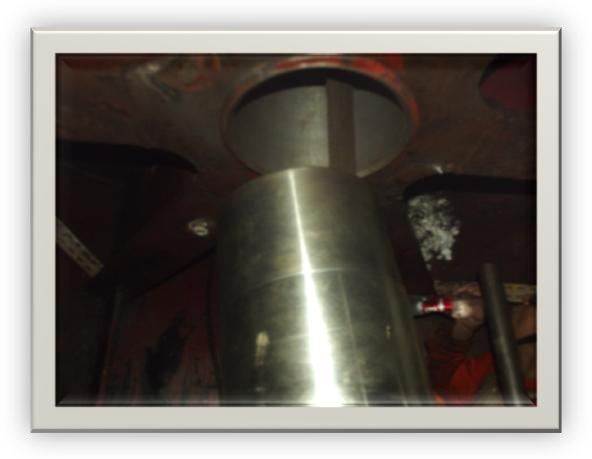
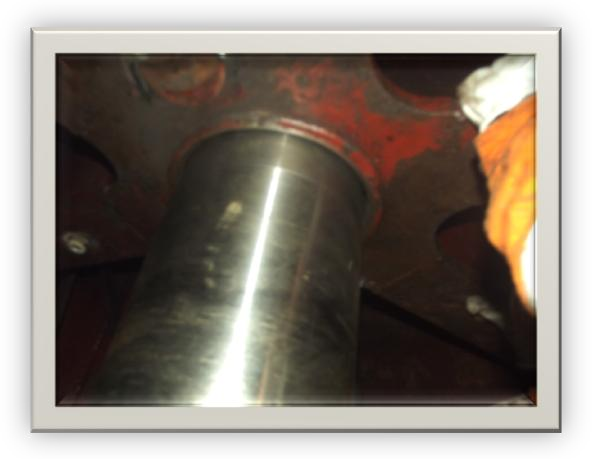
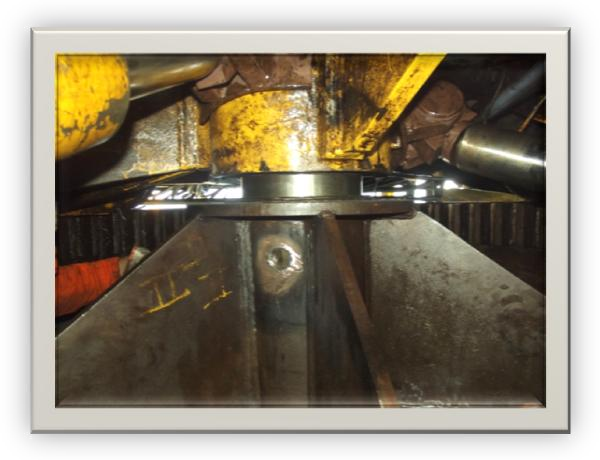
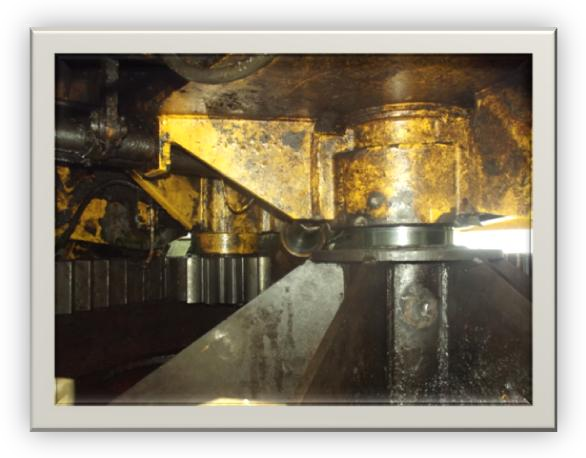
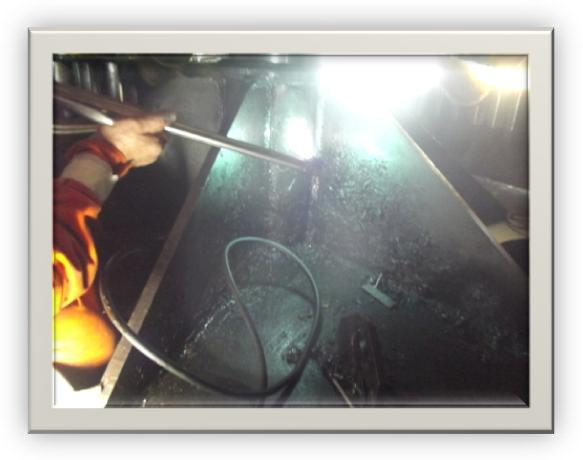
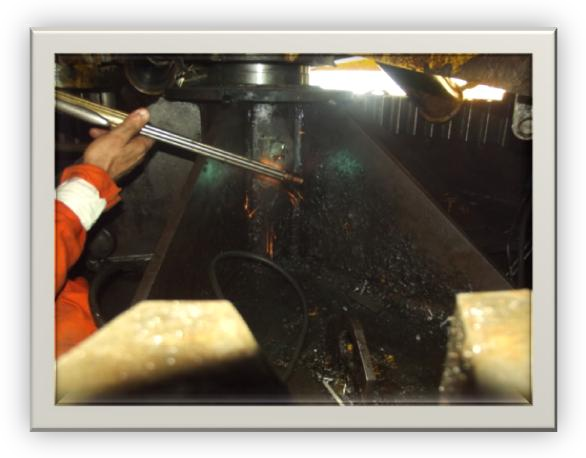
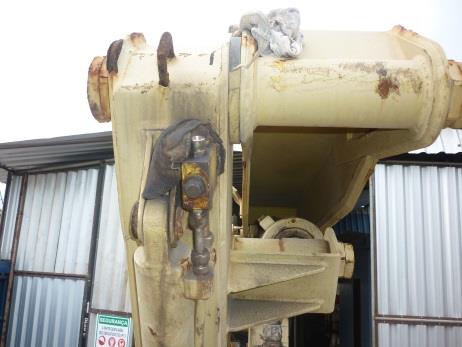
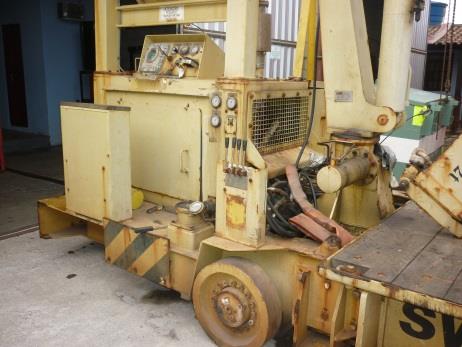
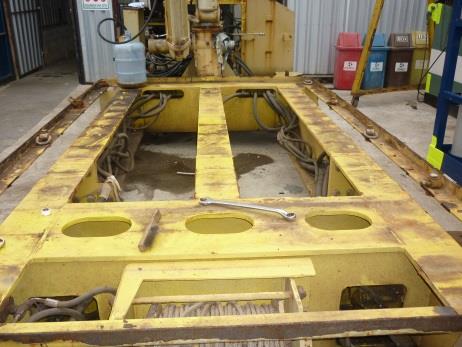
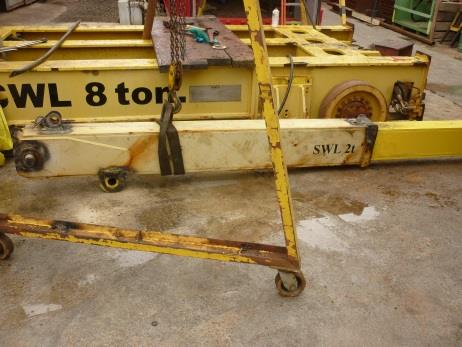
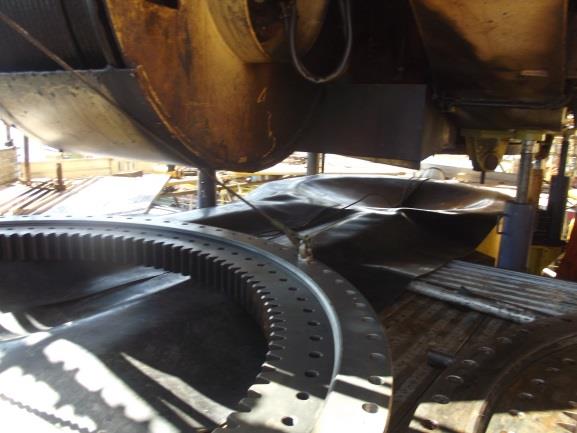
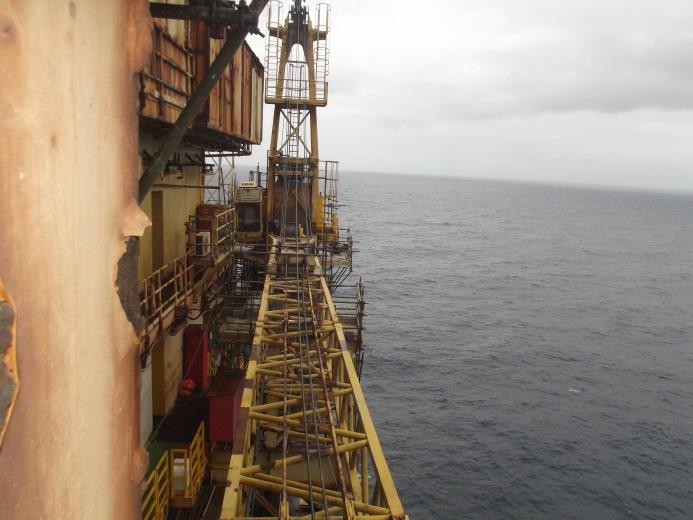
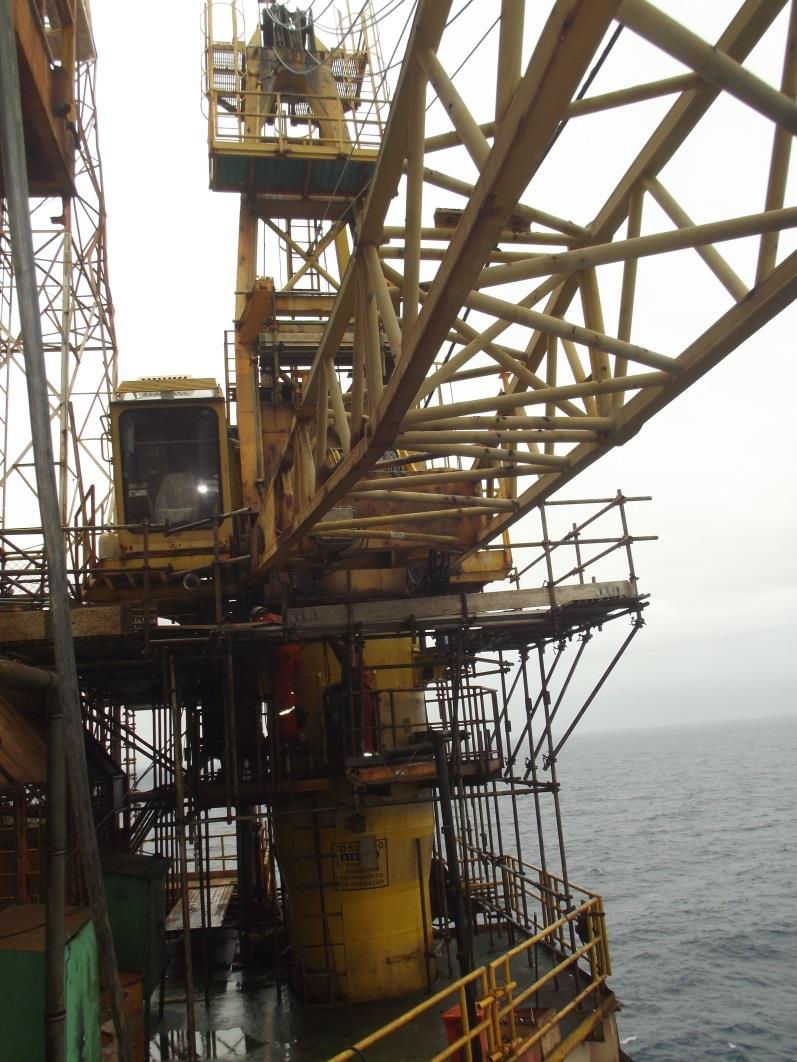
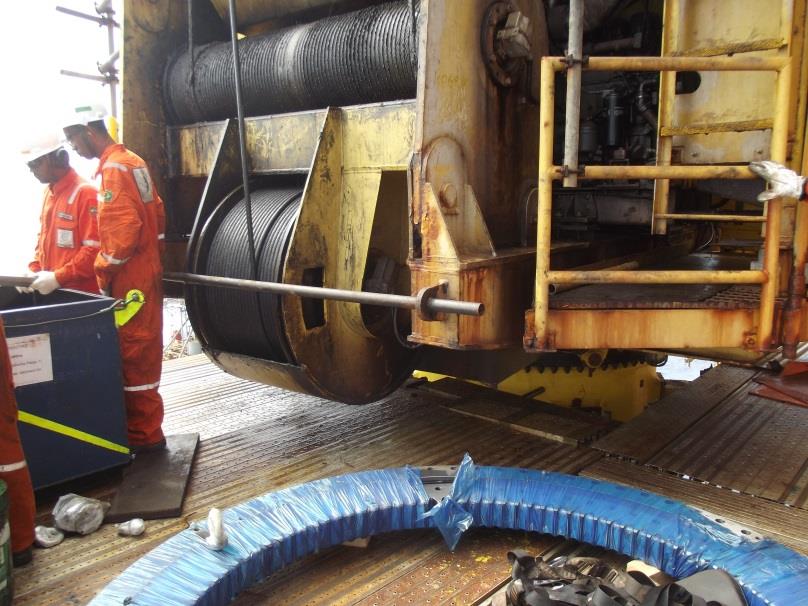
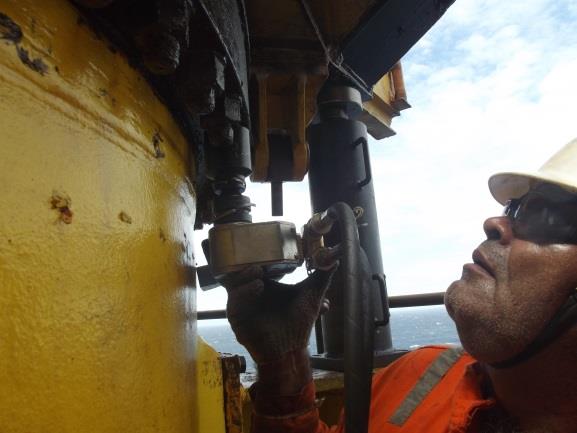
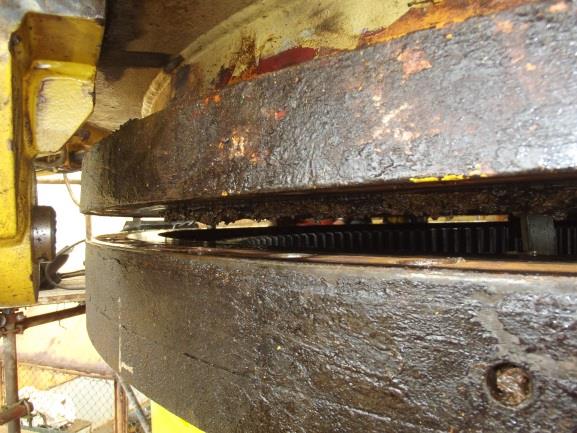
Atuação crítica e usinagem de campo em guindastes offshore
Gestão de faixas de dutos, inspeções geotécnicas e batimetria
Pintura e proteção anticorrosiva padrão Petrobrás N-1202
Dossiês Técnicos Executivos / Livros As-Built
Selecione o relatório técnico oficial para visualização dos ensaios, memórias e registros fotográficos.
Contrato: 4507987885 • Petrobras
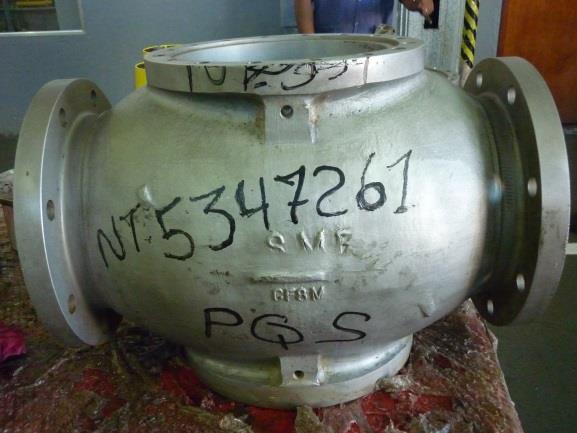
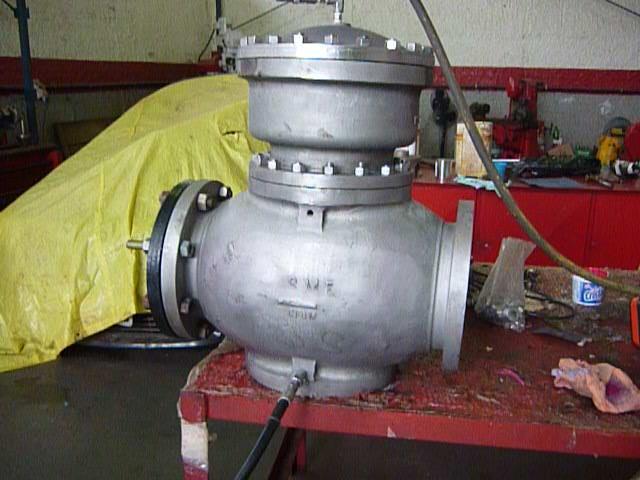
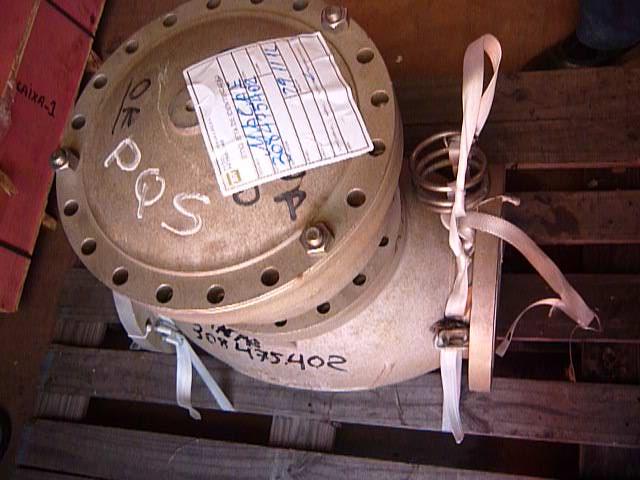
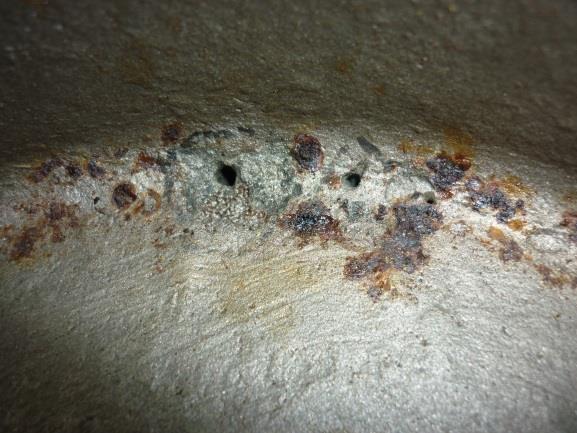
Válvulas de Controle (UTE-BLS / BF)
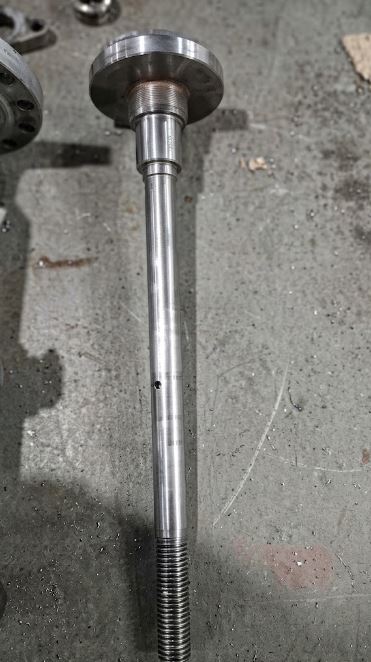
Recuperação, lapidação de sedes, usinagem de haste e teste hidrostático a 259 bar em 4 válvulas HITER.
Contrato: 7001979591 • Petrobras
Ponte Rolante 10 t Baúma (RECAP Mauá)
Reforma mecânica geral, adequação completa à NR-12, inversores WEG, rádio controle e teste de carga nominal 10 t.
Plataforma PPG1 B • Petrobras
Guindaste Liebherr GOS 25/550
Substituição do rolamento de giro, usinagem de campo no flange, içamento da estrutura e torqueamento controlado.
Contrato: 5900.0124281.23.2 • Petrobras
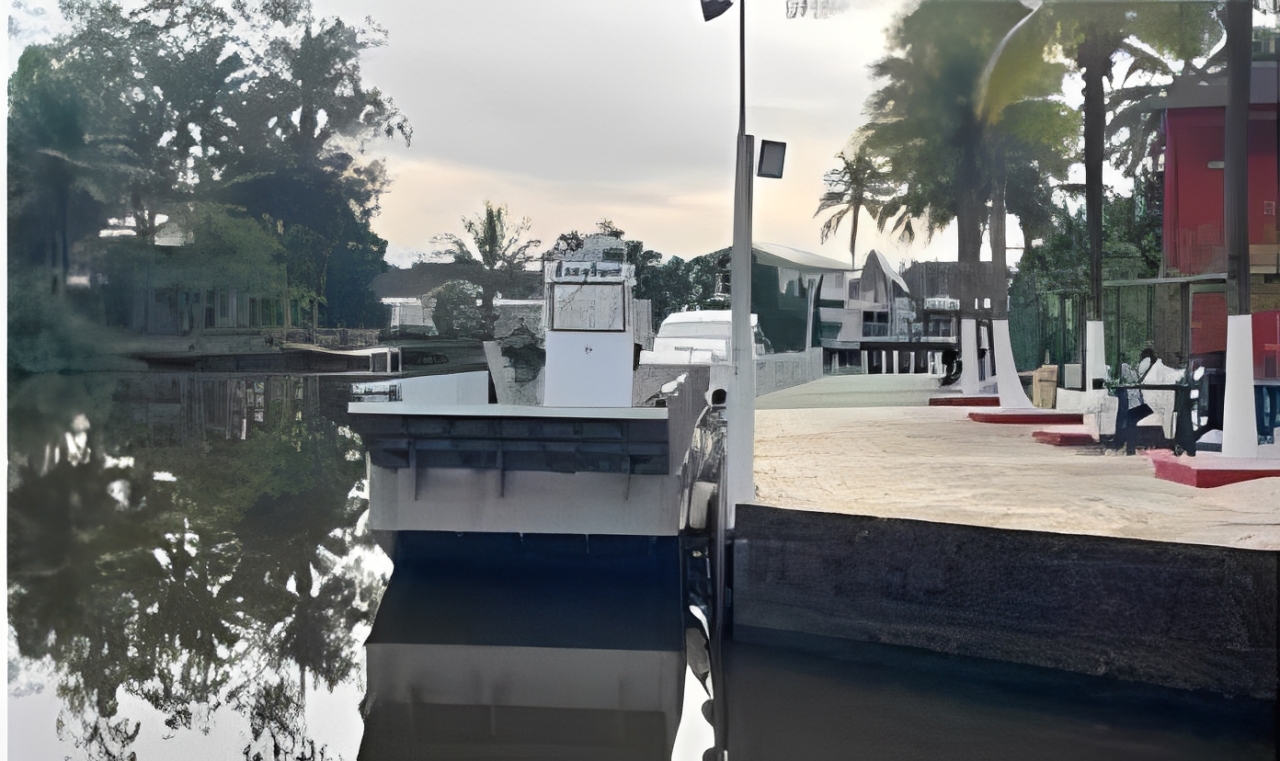
Embarcação OP OIL SKIMMER
Docagem, manutenção mecânica, caldeiraria em alumínio naval, revisão do sistema hidráulico e prova de mar.
Obra Offshore • Petrobras P-09
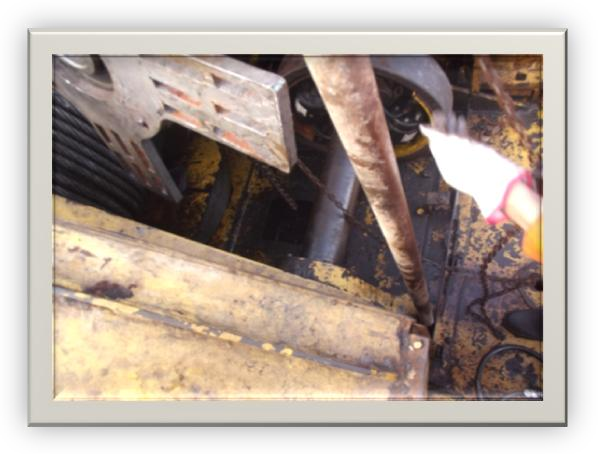
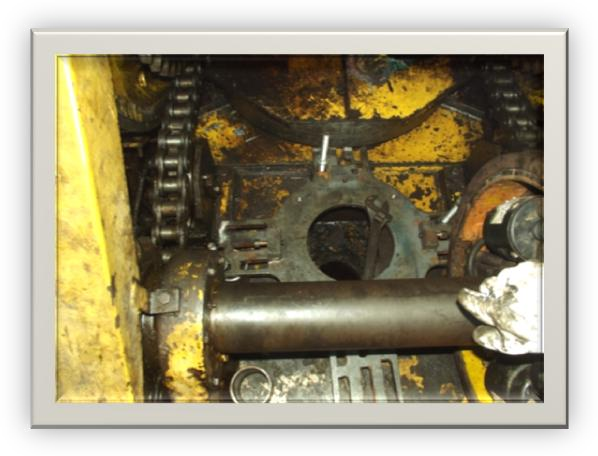
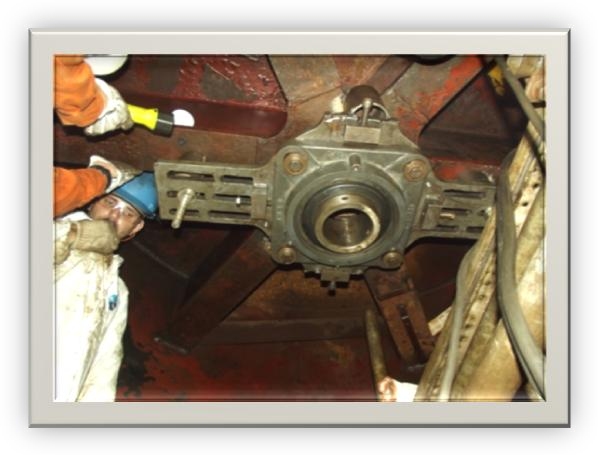
Guindaste American 9750 (P-09)
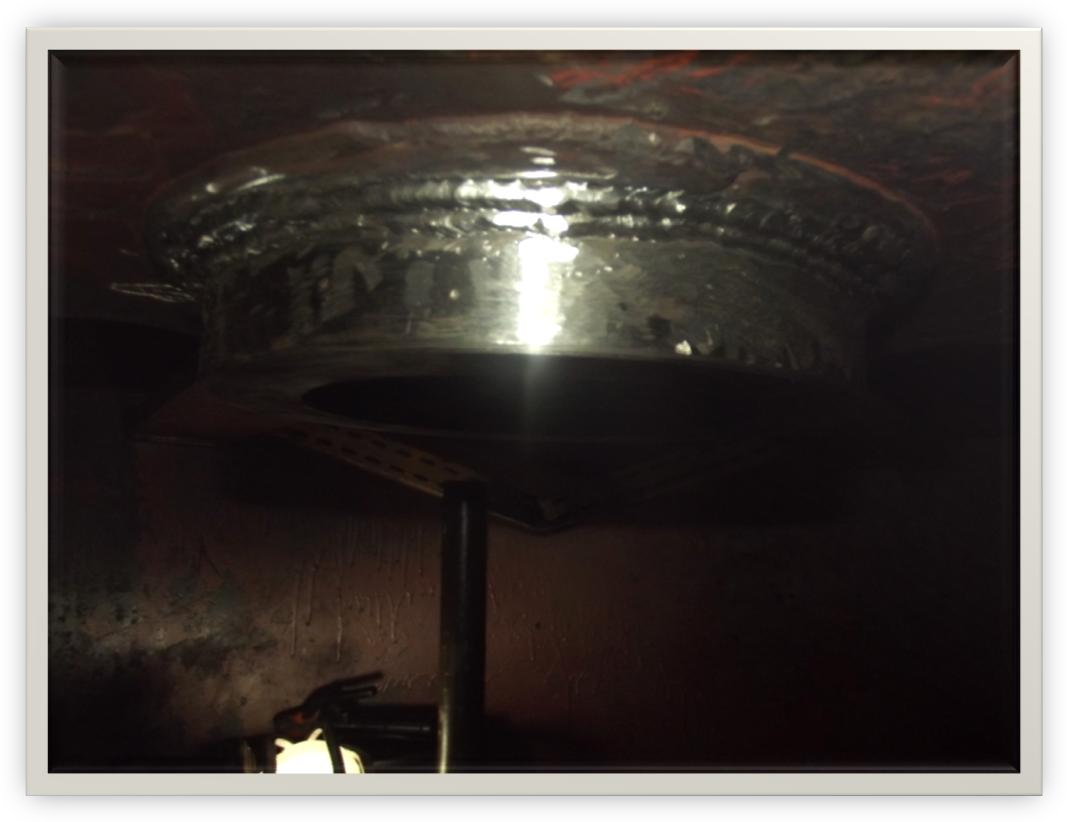
Usinagem in-situ do espigão central, alinhamento (0,07 mm), solda pré-aquecida a 120°C e ensaio LP ASME V.
Relatório de Manutenção, Testes e Laudos Técnicos
Substituição do Rolamento de Giro e Usinagem — Guindaste Liebherr GOS 25/550
UNIDADE: Plataforma PPG1 B
EQUIPAMENTO: Guindaste "D"
RASTREAB.: Book PPG1 - Mecpress
STATUS:HOMOLOGADO
Cliente / Unidade:
PETROBRAS — UO-BC/ATP-NE/MI (Plataforma PPG1 B)
Equipamento:
Guindaste Liebherr GOS 25/550 (TAG GD-526001-B)
Disciplina Técnica:
Içamento Pesado, Usinagem de Campo, Metrologia e Torqueamento
Responsáveis Técnicos:
Eng. Darci Santiago / Eng. Alexandre Cavalcanti (MECPRESS)
Torque Final / Pressão:
1342 N.m (100%) a 3.257 PSI • Estojos Internos e Externos
Data da Execução:
Dezembro de 2014
1. OBJETIVO DO DOCUMENTO
Este relatório técnico formaliza a conclusão das atividades de substituição do rolamento da mesa de giro do Guindaste Liebherr GOS 25/550 (Guindaste "D") na Plataforma PPG1 B. O documento atesta a execução segura do içamento da estrutura, a retífica de campo (usinagem) do tubulão inferior para correção de planicidade, a montagem do novo rolamento e os testes finais de folga e engrenamento, garantindo a integridade operacional do equipamento.
2. ESCOPO EXECUTIVO
Os serviços executados pela equipe de engenharia compreenderam os seguintes passos operacionais críticos:
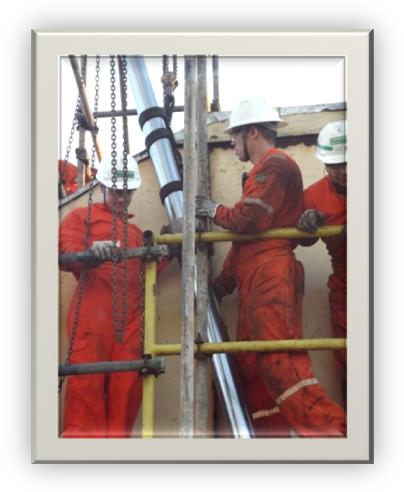
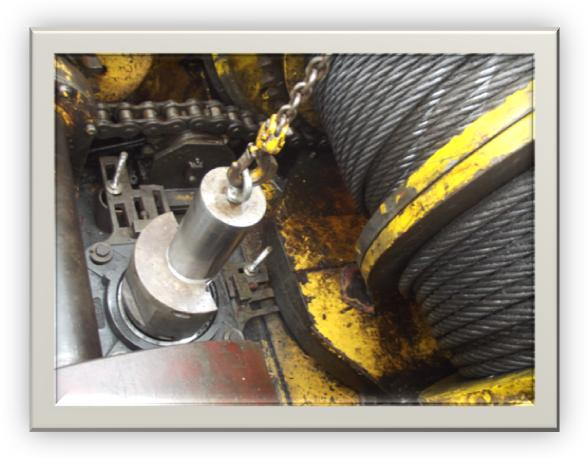
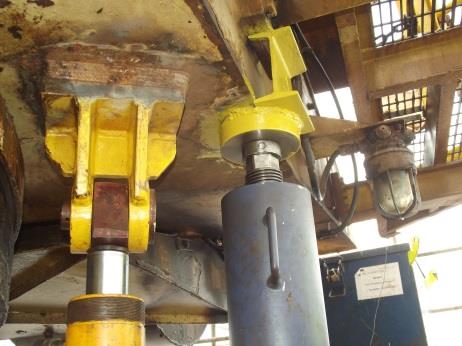
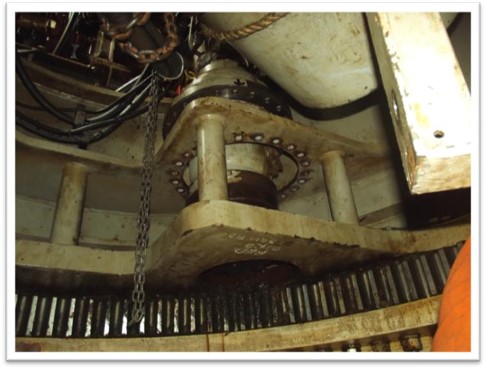
Preparação e Içamento: Apoio da lança sobre o berço e instalação de sistema de içamento composto por 4 cilindros hidráulicos de 30 ton. e macacos mecânicos, elevando a parte móvel em 400mm.
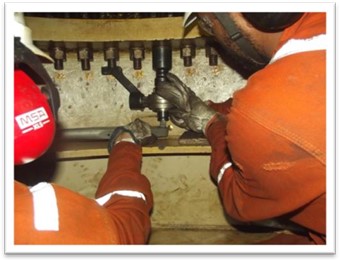
Desmontagem: Quebra de torque dos estojos internos e externos, além da remoção e ancoragem dos redutores de giro direito e esquerdo utilizando talhas.
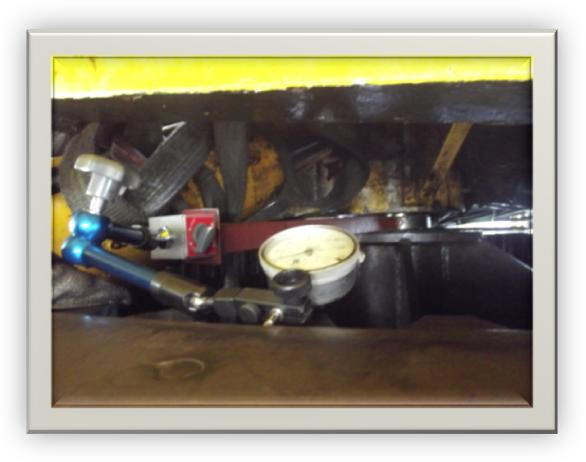
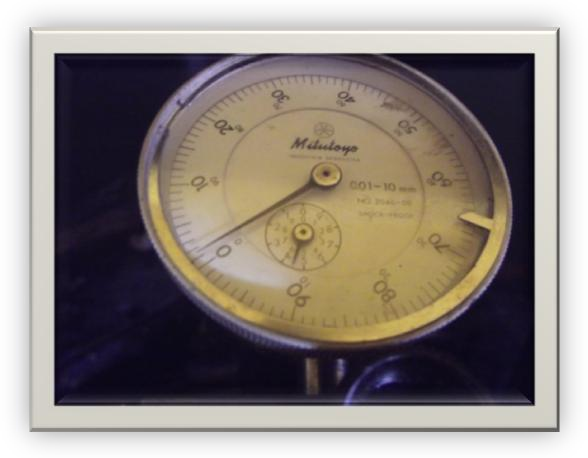
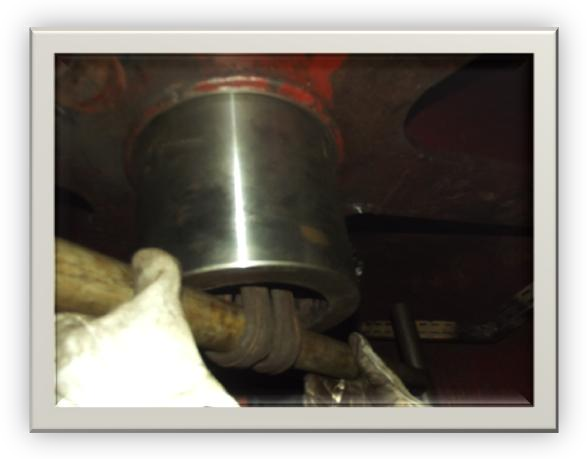
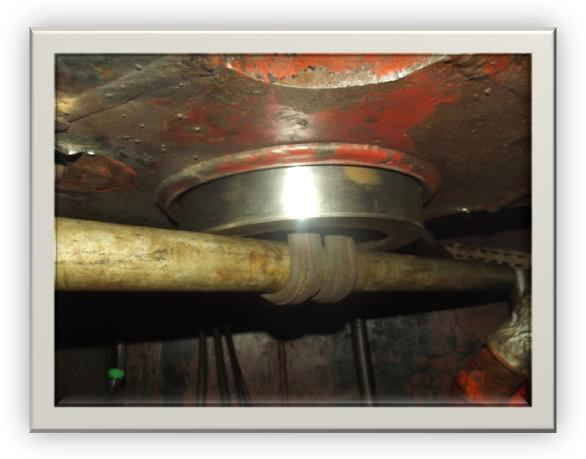
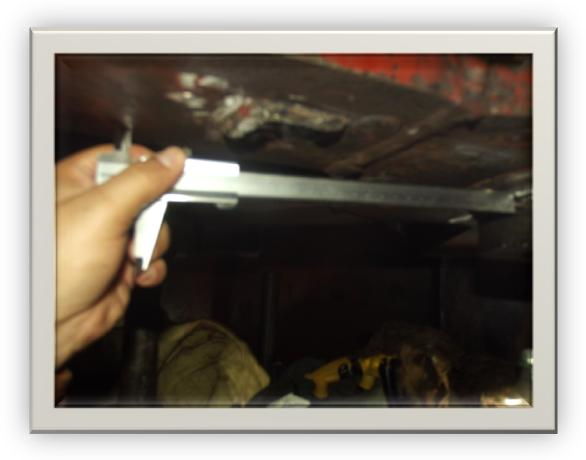
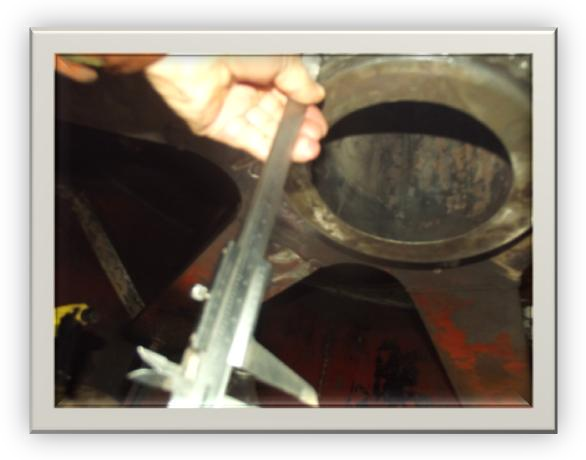
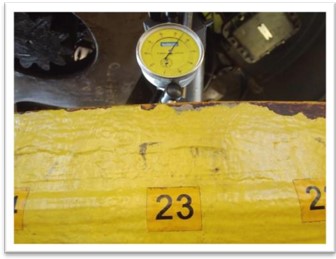
Metrologia e Usinagem (Retífica): Inspeção dimensional da pista de apoio. O tubulão inferior apresentou variação de 0,45mm e foi submetido a usinagem de campo, atingindo planicidade final de 0,08mm. (O tubulão superior apresentou 0,06mm, dispensando retífica).
Instalação do Rolamento: Posicionamento do novo rolamento com alinhamento do ponto "S1" a 90º da lança, garantindo o posicionamento na zona de menor esforço.
Torqueamento Controlado: Aplicação de torque nos estojos de fixação em etapas de 50%, 75% e 100% (1342 N.m a 3257 PSI), utilizando multiplicador de torque.
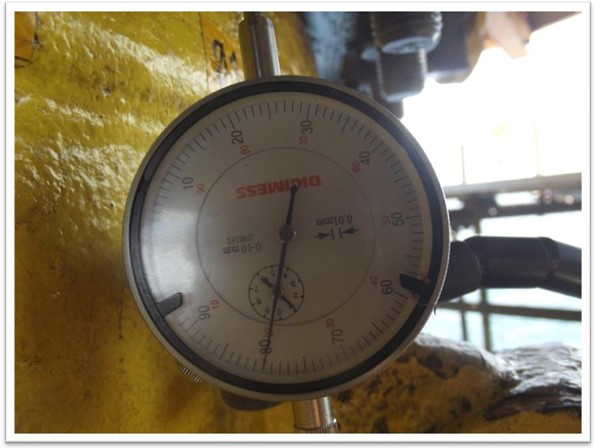
Ajustes e Comissionamento: Reinstalação dos redutores de giro com ajuste de folga de engrenamento (0,48mm a 0,63mm), lubrificação com óleo TRM5-90 e Graxa Lit Plus EP2, finalizando com a medição de folga do rolamento (Rocking Test) em 360º.
3. REGISTROS FOTOGRÁFICOS E MEMÓRIA TÉCNICA DAS ETAPAS
3.1 Preparação, Elevação (Jacking) e Quebra de Torque
Instalação criteriosa do sistema de cilindros hidráulicos sob a estrutura da mesa de giro, calçamento com chapas para otimização da área de contato e início da quebra de torque (atingindo pressões de até 5000 PSI nos estojos mais travados).
Foto 01: Configuração dos cilindros e macacos de segurança.
Foto 02: Quebra de torque dos estojos internos e externos.
Foto 03: Desacoplamento e ancoragem dos redutores de giro.
3.2 Controle Dimensional e Usinagem de Campo do Flange Inferior
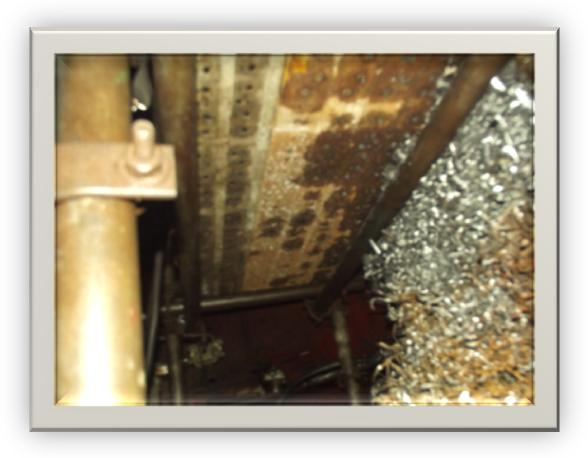
Verificação metrológica identificou desvio de planicidade (0,45mm) na base do tubulão inferior. Foi instalada máquina de retífica no local, realizando cerca de 15 passes até obter a planicidade ideal de 0,08mm.
Foto 04: Variação máxima de 0,45mm antes da retífica.
Foto 05: Passes de usinagem para correção do flange.
Foto 06: Planicidade final atingida (0,08mm).
3.3 Instalação, Torqueamento Final e Testes de Folga
Posicionamento estratégico do novo rolamento, descida controlada da torre e torqueamento final cruzado (1342 N.m). Concluído com a calibração de folga dos pinhões e medição de folga global do rolamento com relógio comparador.
Foto 07: Descida e fechamento da montagem do rolamento.
Foto 08: Torqueamento dos estojos internos e externos.
Foto 09: Teste de folga do rolamento (direções N, S, L, O).
4. PARECER CONCLUSIVO DA ENGENHARIA & HOMOLOGAÇÃO
A substituição do rolamento de giro do Guindaste Liebherr GOS 25/550 da Plataforma PPG1 B (Petrobras) foi executada com êxito. A usinagem de campo corrigiu a anomalia geométrica da base (de 0,45mm para 0,08mm), os torques foram aplicados estritamente conforme procedimentos normativos, e os testes finais de engrenamento e folga aprovaram o equipamento para retorno seguro à operação plena.
HOMOLOGAÇÃO TÉCNICA
Mecpress Engenharia Ltda.
Eng. Darci Santiago / Alexandre Cavalcanti
REF: BOOK PPG1
Relatório de Manutenção, Testes e Laudos Técnicos
Docagem e Manutenção Geral — Embarcação OP OIL SKIMMER
UNIDADE: SMS/CRE/RSPS
CONTRATO: 5900.0124281.23.2
PERÍODO: 2023 a 2025
STATUS:HOMOLOGADO
Cliente / Unidade:
PETROBRAS — Centro de Defesa Ambiental (CDA)
Equipamento:
Embarcação OP OIL SKIMMER (Batservice Mandal A/S)
Disciplina Técnica:
Engenharia Naval, Hidráulica, Mecânica e Tratamento de Superfície
Material do Casco:
Alumínio Naval 5754-H24 (8,500 t)
Motorização:
Perkins Sabre M 215C 215 hp
Garantia Técnica:
Prova de Mar e Testes Dinâmicos Aprovados
1. OBJETIVO DO DOCUMENTO
Este relatório técnico formaliza a conclusão das atividades de docagem, reparo estrutural e manutenção eletromecânica da embarcação OP OIL SKIMMER, pertencente ao Centro de Defesa Ambiental da Petrobras. O documento atesta a integridade do casco em alumínio naval, a substituição de componentes hidráulicos, manutenção do sistema de propulsão e aprovação final em prova de mar.
2. ESCOPO EXECUTIVO
Os serviços executados pela equipe de engenharia naval e técnicos especializados compreenderam os seguintes passos operacionais:
Logística e Docagem: Elaboração de plano de Rigging, içamento, carregamento e transporte da embarcação em carreta prancha baixa para área seca.
Limpeza e Caldeiraria: Jateamento abrasivo com microesferas de vidro (SA 2 1/2) e substituição de chapas do casco e flutuadores mantendo a especificação em Alumínio Naval 5754 H24.
Pintura Industrial: Aplicação de esquema de pintura marítima, incluindo tinta epóxi tolerante a superfícies molhadas (Norma N-2680) e acabamento anti-incrustante Jotacote Universal SeaAlu abaixo da linha d'água.
Overhaul Mecânico: Manutenção do motor Perkins Sabre M215C, incluindo troca de fluidos, filtros, boroscopia, teste em bicos injetores e substituição da bomba de água do mar.
Propulsão e Hidráulica: Revisão das caixas reversoras e eixos (BB e BE), além da manutenção do sistema hidráulico Danfoss (cilindros, escumadeira, tanque de 1.000 litros e flushing ISO 4406).
Equipamentos de Convés: Fornecimento e montagem de novo guindaste similar ao HIAB XS 033, revisão do sistema de combate a incêndio e substituição de 14 anodos de sacrifício.
3. REGISTROS FOTOGRÁFICOS E MEMÓRIA TÉCNICA DAS ETAPAS
3.1 Docagem, Caldeiraria e Tratamento de Superfície
Içamento seguro da embarcação, jateamento integral para remoção de incrustações e ensaios não destrutivos (Líquido Penetrante e Ultrassom) para verificação de espessura e integridade das soldas em alumínio.
Foto 01: Manobra de içamento e docagem da OP Oil Skimmer.
Foto 02: Limpeza e jateamento do casco e flutuadores.
Foto 03: Manutenção de caldeiraria no casco principal.
3.2 Overhaul Eletromecânico, Hidráulico e Propulsão
Revisão completa da praça de máquinas. Manutenção do motor Perkins, caixas reversoras, bomba principal de transferência e cilindros hidráulicos de acionamento da escumadeira e comportas.
Foto 04: Revisão do motor Perkins Sabre M 215C.
Foto 05: Intervenção nos componentes do sistema hidráulico.
Foto 06: Instalação e teste do novo guindaste de convés.
3.3 Pintura, Comissionamento e Prova de Mar
Aplicação de tinta anti-incrustante no fundo, montagem de 14 anodos de sacrifício, ensaio de estanqueidade e execução da Prova de Mar com recolhimento e transferência de fluido simulado.
Foto 07: Pintura final e proteção catódica (Anodos).
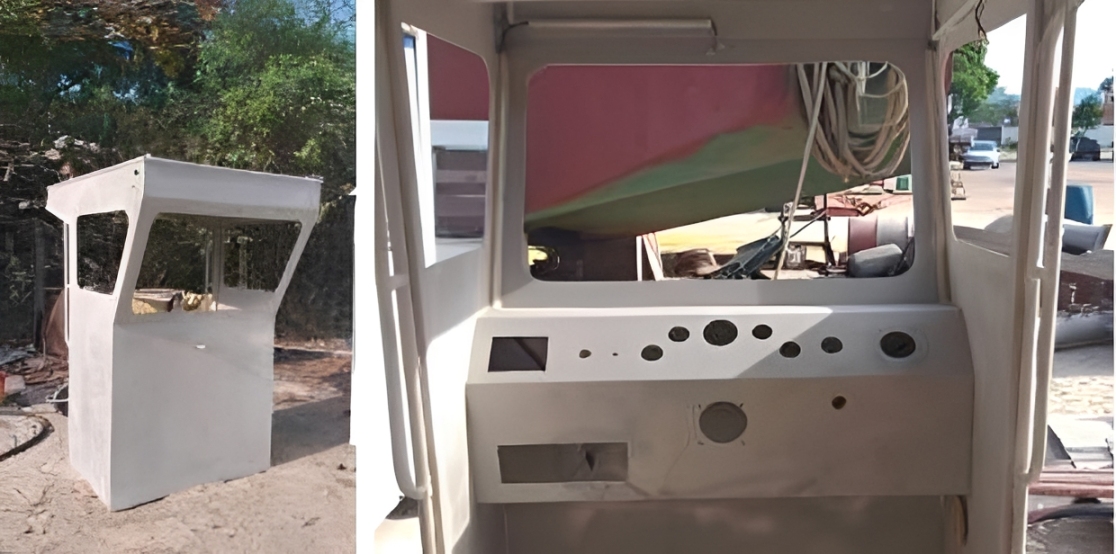
Foto 08: Teste dos comandos e painel elétrico na cabine.
Foto 09: Prova de mar e aprovação operacional.
4. PARECER CONCLUSIVO E LIBERAÇÃO
Os serviços de docagem, reparos e manutenção da embarcação OP OIL SKIMMER foram concluídos com sucesso. Todos os sistemas de propulsão, hidráulica e combate a emergências foram submetidos a testes rigorosos. A embarcação foi aprovada na Prova de Mar, atestando suas condições de navegabilidade, estanqueidade e eficiência do sistema de recolhimento de óleo, sendo desdocada e liberada para operação plena pelo Centro de Defesa Ambiental.
HOMOLOGAÇÃO TÉCNICA
DM Serviços e Equipamentos Industriais
Contrato Petrobras: 5900.0124281.23.2
PROVA DE MAR APROVADA
Relatório de Manutenção, Testes e Laudos Técnicos
Recuperação de 4 Válvulas de Controle — FV-7501017, FV-7501018, FV-7501021 e FV-7501022
UNIDADE: UTE-BLS / BF
CONTRATO: 4507987885
RASTREAB.: MEC 2018/85
STATUS:HOMOLOGADO
Cliente / Unidade:
PETROBRAS — Usina Termelétrica UTE-BLS / BF
Equipamento:
4 Válvulas de Controle Globo com Atuador Pneumático HITER
Disciplina Técnica:
Válvulas & Atuadores, Lapidação, Usinagem Fina e Teste Hidrostático
Responsável Técnico:
Eng. Darci Santiago Inspetor Nível 2 ABENDE (LP / EV / DS)
Pressão de Teste / Norma:
259 bar (3.750 PSI) • NBR ISO 5208 e Petrobrás N-1202
Garantia Técnica:
180 Dias • Certificado Nº 1001/2018-12 Homologado
1. OBJETIVO DO DOCUMENTO
Este relatório técnico formaliza a conclusão das atividades de manutenção corretiva, restauração dimensional, montagem de sobressalentes e ensaios hidrostáticos de alta pressão realizados em 04 (quatro) Válvulas de Controle tipo Globo, pertencentes ao sistema de alimentação e controle térmico da Usina Termelétrica UTE-BLS / BF. O documento atesta a completa integridade estrutural, a reposição de elementos de vedação e a estanqueidade dos equipamentos em estrita conformidade com as normas NBR ISO 5208 e diretrizes Petrobras.
2. ESCOPO EXECUTIVO
Os serviços executados pela equipe de engenharia e técnicos especializados compreenderam os seguintes passos operacionais:
Desmontagem e Rigging: Desacoplamento do atuador pneumático HITER e extração do castelo através de pórtico rolante móvel.
Substituição de Internos Críticos: Troca de anéis de gaxeta em grafite flexível, juntas em grafite puro com alma metálica, nova sede fixa usinada, contra-sede, obturador Ø50mm retificado e novas hastes em aço inoxidável.
Adequação de Projeto: Instalação de anéis O-Ring de alta performance em elastômero fluorado (Viton), cuja ausência em intervenções anteriores foi diagnosticada como causa raiz de instabilidade.
Tratamento Mecânico e Lapidação: Limpeza química por desengraxe, usinagem fina e lapidação das sedes de vedação com pasta diamantada para alcance de classe de estanqueidade ANSI/FCI.
Ensaios Hidrostáticos: Teste de pressão de corpo e vedação a 259 bar (3.750 PSI) durante 5 minutos contínuos sem despressurização.
Tratamento de Superfície: Pintura industrial em conformidade com o padrão Petrobras N-1202 e embalagem com tampões cegos para transporte.
Reinstalação em Linha: Montagem nas tubulações da UTE e aperto cruzado dos estojos através de torquímetro hidráulico calibrado.
3. REGISTROS FOTOGRÁFICOS E MEMÓRIA TÉCNICA DAS ETAPAS
3.1 Desmontagem e Extração do Atuador e Castelo (Págs. 05 e 06)
Posicionamento da válvula em bancada de serviço para desacoplamento do atuador pneumático HITER. Em seguida, içamento guiado por talha mecânica em pórtico para extração vertical do castelo sem colisão com os prisioneiros.
Foto 13: Preparação do conjunto e remoção do atuador.
Foto 14: Içamento controlado do atuador pneumático HITER.
Foto 15: Abertura dos prisioneiros e desacoplamento do castelo.
3.2 Diagnóstico, Desmontagem de Internos e Limpeza Química (Págs. 07 e 08)
Inspeção minuciosa de haste, obturador Ø50mm, contra-sede, juntas e anéis de gaxeta. Descontaminação química completa dos corpos das válvulas e atuadores com desengraxante biodegradável e querosene técnico.
Foto 16: Conjunto de haste, obturador e castelo desmontados.
Foto 17: Discos, sedes e contra-sedes em análise metrológica.
Foto 01: Limpeza química e lavagem dos corpos flangeados.
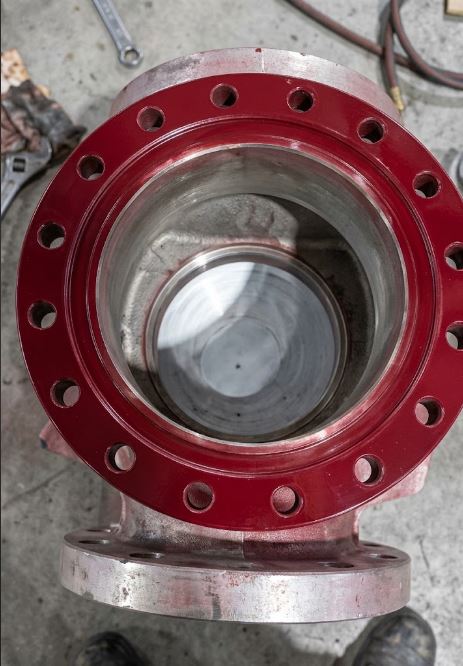
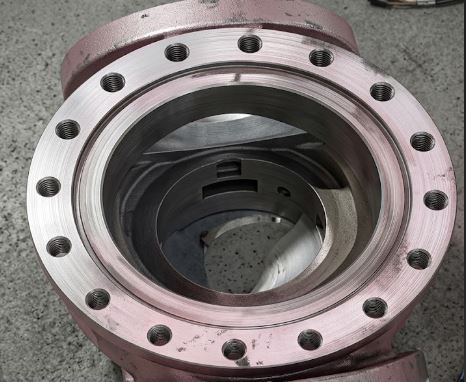
Foto 02: Cavidade interna limpa e sedes preparadas para montagem.
3.3 Montagem dos Novos Componentes, Castelo e Atuador (Págs. 09 e 10)
Posicionamento da nova sede fixa lapidada, gaiola de controle, haste inoxidável retificada, novos anéis O-Ring e guia do obturador. Fechamento simétrico do castelo com novo pacote de gaxetas e reinserção do atuador pneumático.
Foto 03: Posicionamento da nova sede fixa e vedação de base.
Foto 04: Instalação da nova haste, obturador Ø50mm e gaiola.
Foto 05: Encaixe do castelo e aperto simétrico dos prisioneiros.
Foto 14: Acoplamento do atuador pneumático na torre da válvula.
3.4 Teste Hidrostático, Pintura e Instalação em Linha com Torqueamento (Págs. 11 a 13)
Pressurização hidrostática a 259 bar monitorada por manômetro calibrado WIKA, aplicação de pintura N-1202 e reinstalação nas tubulações da usina com torqueamento controlado por torquímetro hidráulico.
Foto 06: Teste hidrostático de corpo e vedação a 259 bar (5 min).
Foto 07: Válvula pintada conforme Petrobrás N-1202 e protegida.
Foto 08: Instalação e acoplamento nos flanges da tubulação da UTE.
Foto 09: Torqueamento hidráulico cruzado dos estojos flangeados.
Foto 10: Comissionamento em regime contínuo sob pressão de processo.
4. PARECER CONCLUSIVO DA ENGENHARIA & HOMOLOGAÇÃO
A recuperação das 4 Válvulas de Controle FV-7501017, FV-7501018, FV-7501021 e FV-7501022 da Usina Termelétrica UTE-BLS / BF (Petrobras) foi concluída com êxito. Todos os componentes críticos foram substituídos e lapidados, e o teste hidrostático a 259 bar comprovou estanqueidade total conforme a norma NBR ISO 5208, com as válvulas instaladas, torqueadas e liberadas para operação.
HOMOLOGAÇÃO TÉCNICA
Eng. Darci Santiago
Inspetor Nível 2 ABENDE (LP / EV / DS)
CERTIFICADO Nº 1001/2018-12
Relatório de Manutenção, Testes e Laudos Técnicos
Adequação, Reforma e Manutenção de Ponte Rolante 10 t (Baúma)
UNIDADE: RECAP (Mauá-SP)
CONTRATO ID: 7001979591
OS: RECAP2800/2018
STATUS:HOMOLOGADO
Cliente / Refinaria:
PETROBRAS — Refinaria de Capuava (RECAP / Mauá-SP)
Equipamento:
Ponte Rolante Dupla Viga Baúma 10 t (Oficina Mecânica)
Disciplina Técnica:
Mecânica Pesada, Elétrica, Automação NR-12 e Ensaios END
Responsável Técnico:
Eng. Darci Santiago (Inspetor Nível 2 ABENDE (LP / EV / DS))
Normas Regulamentadoras:
NR-11, NR-12, NBR 8400, ASME Seção V e ASME VIII
Garantia / Teste Carga:
180 Dias • Teste de Carga 100% Homologado (10.045 kg)
1. OBJETIVO DO DOCUMENTO
Este documento formaliza a entrega técnica das obras de revisão geral mecânica, modernização do sistema de acionamento eletroeletrônico e adequação integral à Norma Regulamentadora NR-12 da Ponte Rolante Baúma de 10 toneladas, instalada no prédio da Oficina Mecânica da Refinaria de Capuava (RECAP). O relatório comprova a substituição de rolamentos, retentores, cabos de aço, além da implantação de painel com inversores de frequência e teste de carga estático e dinâmico a 100% da capacidade nominal.
2. REGISTROS FOTOGRÁFICOS DAS ETAPAS EXECUTIVAS
2.1 Desmontagem do Carro, Moitão e Içamento por Guindaste (Fotos 1 a 7)
Retirada do cabo de aço e moitão com suporte de plataforma elevatória, seguida da desconexão dos chicotes elétricos e descida do carro de direção até o piso da oficina com guindaste rodoviário.
Foto 01: Cabo de aço e moitão antes da extração.
Foto 02: Desbobinamento e retirada do cabo de aço.
Foto 03: Desacoplamento e descida do moitão na bancada.
Foto 04: Estrutura da ponte liberada para remoção do trole.
Foto 05: Carro apoiado na viga aguardando içamento.
Foto 06: Descida controlada do carro de translação.
Foto 07: Acomodação do carro sobre cavaletes técnicos.
2.2 Desmontagem, Limpeza Química e Inspeção de Peças (Fotos 8 a 18)
Desmontagem das polias do moitão, extração das caixas de redução, tambor de elevação e rodas da ponte. Lavagem integral com desengraxante solvente e preparação para testes de Líquido Penetrante.
Foto 08: Desmontagem dos mancais e rolamentos das polias.
Foto 09: Abertura da carcaça do moitão de carga.
Foto 10: Polias preparadas para ensaios não destrutivos.
Foto 11: Gancho forjado de 15 t preparado para LP.
Foto 12: Abertura e inspeção da caixa de redução do carro.
Foto 13: Rotor do motor, engrenagens e rolamentos antigos.
Foto 14: Desacoplamento dos redutores de translação.
Foto 15: Tambor ranhurado de cabo e engrenagem motriz.
Foto 16: Limpeza química e lavagem das rodas e flanges.
Foto 17: Secagem e inspeção visual das peças usinadas.
Foto 18: Estrutura do chassi do trole limpa e preparada.
2.3 Montagem dos Novos Rolamentos, Retentores e Moitão (Fotos 19 a 35)
Instalação de rolamentos blindados NSK/FAG nos motores, caixas de redução e nas 4 rodas do trole. Montagem das polias lubrificadas no moitão com nova trava de segurança forjada no gancho.
Foto 19: Rotor antes da intervenção técnica.
Foto 20: Rotor descontaminado com rolamentos novos.
Foto 21: Inspeção e teste de isolação no estator.
Foto 22: Rolamentos 6011 2RS C3 para as rodas.
Foto 23: Montagem por interferência nos eixos das rodas.
Foto 24: Conjunto de rodas montado nos eixos.
Foto 25: Moitão de carga montado com polias engraxadas.
Foto 26: Instalação da trava de segurança do gancho.
Foto 27: Passagem do cabo de aço polido Ø1/2".
Foto 28: Alojamentos de rolamento na carcaça.
Foto 29: Tampas com novos rolamentos blindados.
Foto 30: Substituição do rolamento central do eixo.
Foto 31: Tampa intermediária posicionada para vedação.
Foto 32: Conjunto de rolamentos e anéis elásticos.
Foto 33: Rolamentos engraxados com graxa azul.
Foto 34: Roda de cabeceira com rolamentos e retentor.
Foto 35: Lote de retentores Baust de duplo lábio.
2.4 Montagem dos Redutores, Trole na Ponte e Testes de Carga 10 t (Fotos 36 a 48)
Vedação estanque com silicone de alta temperatura nas caixas de engrenagens, regulagem dos freios Baúma BA-2, içamento do trole e ensaios estáticos e dinâmicos sob carga de 50% (5.845 kg) e 100% (10.045 kg).
Foto 36: Instalação do retentor na tampa do motor.
Foto 37: Retentor instalado no eixo de redução.
Foto 38: Engrenagem e rolamento lubrificados.
Foto 39: Cordão de silicone na junta da carcaça.
Foto 40: Montagem final do motor redutor de elevação.
Foto 41: Regulagem e ajuste das sapatas de freio.
Foto 42: Motor acoplado na estrutura do carro.
Foto 43: Içamento e assentamento do carro na ponte.
Foto 44: Travamento das espiras do cabo no tambor.
Foto 45: Aferição de carga a 50% (5.845 kg).
Foto 46: Teste dinâmico de elevação com 5.845 kg.
Foto 47: Aferição de carga nominal 100% (10.045 kg).
Foto 48: Teste de carga nominal 10 t aprovado.
2.5 Adequação NR-12, Painel Elétrico, Rádio Controle e Diagramas (Fotos 49 a 79)
Instalação de sinalizadores audiovisuais, régua de chaves fim de curso, célula de carga com display, botoeira pendente IP66, rádio controle Panther, fabricação de novo painel com inversores WEG CFW500, parametrização e esquemas elétricos unifilares.
Foto 49: Sirene e giroflex de alerta de translação.
Foto 50: Fixação do sinalizador na viga da ponte.
Foto 51: Chaves fim de curso eletromecânicas.
Foto 52: Régua de suporte e acionamento dos limites.
Foto 53: Módulo eletrônico de leitura da célula.
Foto 54: Caixa de proteção da eletrônica de carga.
Foto 55: Célula de carga Dinaksa com corrente.
Foto 56: Cabo blindado de conexão do sensor.
Foto 57: Calibração de sinal em bancada técnica.
Foto 58: Fixação da célula no cabo fixo de içamento.
Foto 59: Botoeira pendente de emergência instalada.
Foto 60: Cabo multi-vias com sustentação mecânica.
Foto 61: Botoeira com botão de emergência soco.
Foto 62: Prensa-cabo estanque de entrada da botoeira.
Foto 63: Rádio controle Panther com transmissor reserva.
Foto 64: Unidade receptora fixada no painel elétrico.
Foto 65: Remoção do painel elétrico antigo.
Foto 66: Fabricação e soldagem do suporte metálico.
Foto 67: Novo painel montado com inversores WEG.
Foto 68: Diagrama unifilar de força e comando.
Foto 69: Esquema funcional de intertravamento NR-12.
Foto 70: Diagrama de potência trifásica de 440 Vca.
Foto 71: Circuito dos inversores de translação.
Foto 72: Esquema dos transformadores de 24V e 220V.
Foto 73: Circuito de rádio e sinalizadores de alerta.
Foto 74: Lógica de comando de translação e fim de curso.
Foto 75: Lógica de elevação e proteção de cabo frouxo.
Foto 76: Relação de materiais e componentes elétricos.
Foto 77: Prancha final de fiação As-Built da ponte.
Foto 78: Parametrização programada nos inversores WEG.
Foto 79: Luminária industrial auxiliar instalada sob o trole.
3. PARECER CONCLUSIVO & TERMO DE GARANTIA
A reforma geral e adequação à NR-12 da Ponte Rolante Baúma 10 t da Refinaria de Capuava (Petrobras RECAP) foi concluída e homologada em estrita conformidade com as normas NBR 8400, NR-11 e NR-12. O teste de carga nominal de 100% (10.045 kg) foi homologado com estabilidade dinâmica, e os ensaios de Líquido Penetrante no moitão, gancho e tambor foram 100% aprovados sem descontinuidades, liberando o equipamento para operação com garantia de 180 dias.
HOMOLOGAÇÃO EM CAMPO
Eng. Darci Santiago
Inspetor Nível 2 ABENDE (LP / EV / DS)
ORDEM DE SERVIÇO APROVADA
Relatório Técnico Fotográfico • As-Built Offshore
Recuperação Estrutural e Substituição do Espigão Central
UNIDADE: P-09 (UO-BC)
DATA: 20/04/2015
STATUS:HOMOLOGADO
Cliente / Unidade:
PETROBRAS — UO-BC / ATP-NE / MI (Plataforma P-09)
Equipamento:
Guindaste American 9750 (Lado Bombordo)
Disciplina Técnica:
Usinagem em Campo (In-Situ), Soldagem Pesada & END
Responsável Técnico:
Eng. Darci Santiago (Inspetor N2 ABENDE LP e EV/DS)
Normas de Referência:
ASME Seção V, AWS A2.1, AWS A2.4 e NBR 5874
Desvio de Concentricidade:
0,07 mm (Aferido após desmobilização)
1. OBJETIVO DO DOCUMENTO
Este relatório técnico formaliza a recuperação estrutural em regime offshore do Guindaste American 9750 (Bombordo) a bordo da Plataforma P-09 na Bacia de Campos. O documento atesta a usinagem em campo (in-situ), concentricidade geométrica de 0,07 mm, soldagem especial pré-aquecida a 120°C e aprovação 100% por Líquido Penetrante (ASME Seção V) e inspeção dimensional de solda.
2. REGISTROS FOTOGRÁFICOS DAS ETAPAS EXECUTIVAS
2.1 Montagem e Alinhamento da Máquina de Usinagem (Etapas 01 a 03 - Fotos 1 a 16)
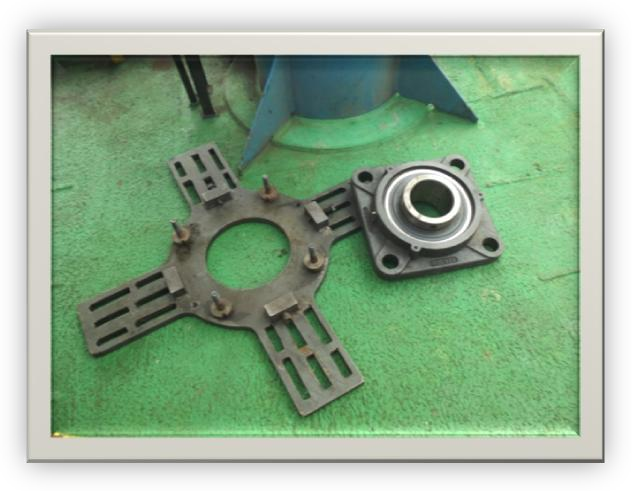
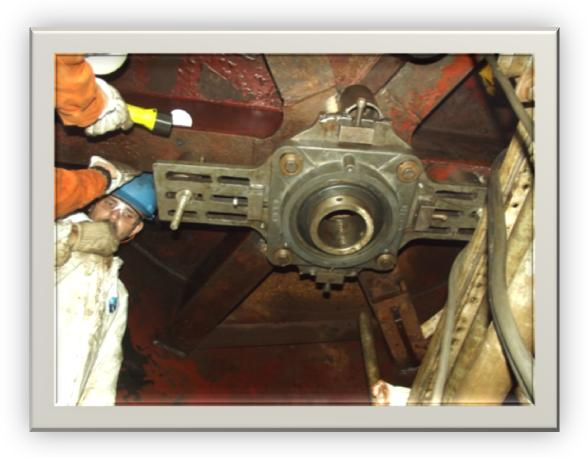
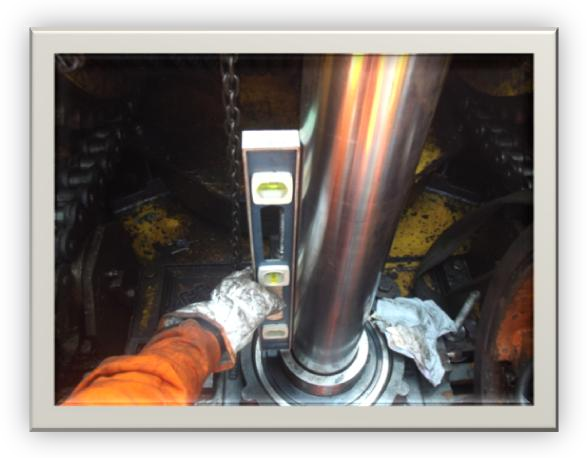
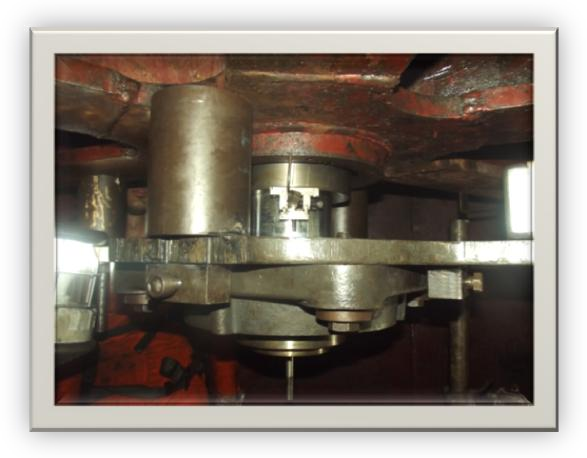
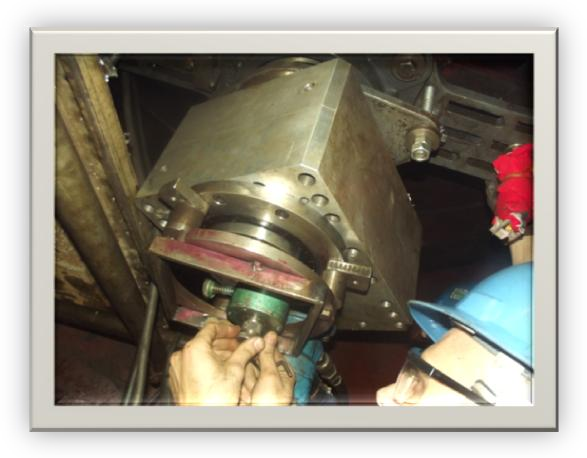
Instalação da cruzeta, redutor, haste de 3.000 mm e alinhamento de perpendicularidade e concentricidade com nível de bolha de precisão.
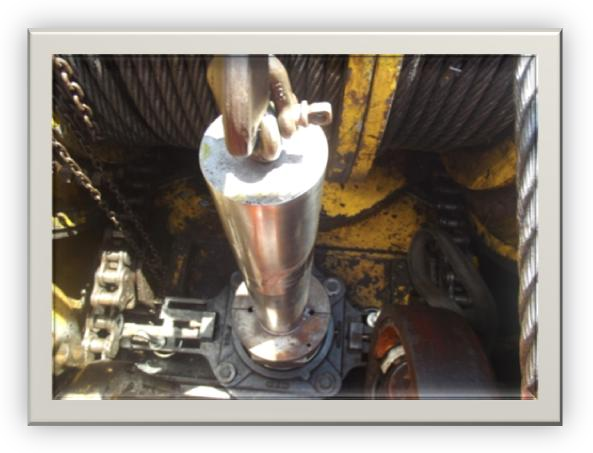
Foto 01: Cruzeta para apoio e regulagem da haste.
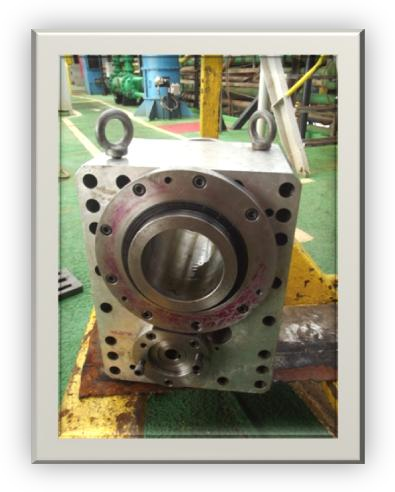
Foto 02: Redutor de acionamento da mandrilhadora.
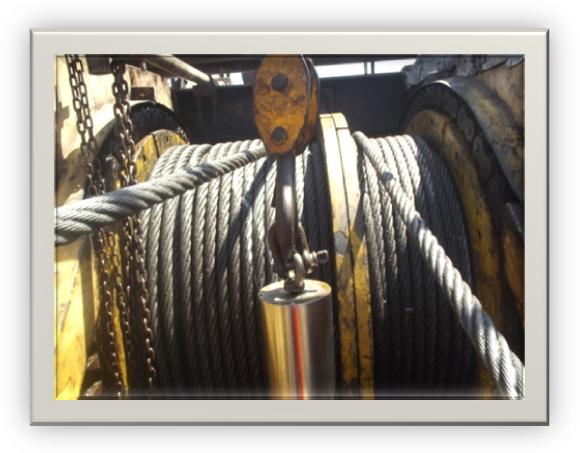
Foto 03: Haste de 3.000 mm entre mancais.
Foto 04: Bucha bipartida anti-recuo.
Foto 05: Cruzeta externa com ajuste micrométrico.
Foto 06: Mancal de giro e bucha de fixação.
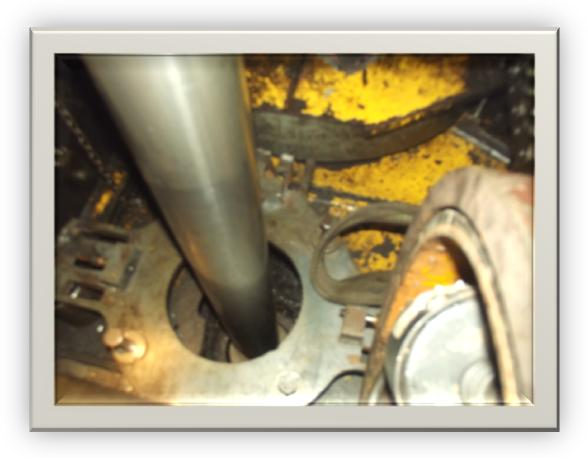
Foto 07: Fixação da base na estrutura da coluna.
Foto 08: Alinhamento preliminar de prumo.
Foto 09: Ajuste fino de concentricidade radial.
Foto 10: Travamento estrutural antes do nível.
Foto 11: Mancal guia de precisão da haste.
Foto 12: Porta-ferramenta e fuso de avanço.
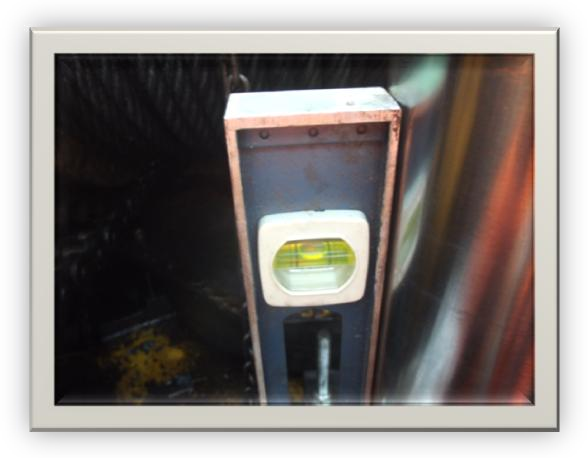
Foto 13: Aferição de nível de bolha micrométrico.
Foto 14: Checagem angular com chassi mestre.
Foto 15: Centralização interna do espigão avariado.
Foto 16: Setup liberado para avanço da ferramenta.
2.2 Usinagem, Concentricidade e Fabricação do Novo Espigão (Etapas 04 a 06 - Fotos 17 a 32)
Desbaste do material, abertura de chanfro a 45°, verificação de concentricidade em 0,07 mm e usinagem do novo componente protegido termicamente.
Foto 17: Início da usinagem e remoção de cavacos.
Foto 18: Chanfro a 45° aberto para junta de solda.
Foto 19: Escalonamento e furos para solda tampão.
Foto 20: Vista superior dos furos de ancoragem.
Foto 21: Desmobilização da mandrilhadora.
Foto 22: Medição de concentricidade (0,07 mm).
Foto 23: Aspiração e limpeza da cavidade.
Foto 24: Inspeção dimensional da sede usinada.
Foto 25: Aferição de diâmetro interno.
Foto 26: Sede liberada para descida do espigão.
Foto 27: Análise da fratura por flexão na ZTA.
Foto 28: Fabricação do novo componente usinado.
Foto 29: Proteção térmica para embarque offshore.
Foto 30: Conferência dimensional do novo espigão.
Foto 31: Movimentação de carga na plataforma.
Foto 32: Posicionamento no pedestal do guindaste.
2.3 Montagem, Pré-Aquecimento a 120°C e Soldagem Especial (Etapas 07 a 09 - Fotos 33 a 46)
Descida do novo espigão, acoplamento na bucha de bronze guia, pré-aquecimento monitorado a 120°C e soldagem com penetração total e solda tampão.
Foto 33: Proteção mecânica durante descida.
Foto 34: Introdução alinhada no pedestal.
Foto 35: Centralização coaxial durante descida.
Foto 36: Encaixe perfeito no escalonamento interno.
Foto 37: Assentamento pleno na face de apoio.
Foto 38: Alinhamento das furações para solda tampão.
Foto 39: Bucha de bronze aprovada em 100%.
Foto 40: Acoplamento na bucha de bronze guia.
Foto 41: Conferência de engrazamento e giro livre.
Foto 42: Conjunto montado e liberado para solda.
Foto 43: Pré-aquecimento monitorado a 120°C.
Foto 44: Execução da solda tampão nos 3 furos.
Foto 45: Soldagem da junta chanfrada na base.
Foto 46: Passe de acabamento dos cordões de solda.
2.4 Ensaios Não Destrutivos por Líquido Penetrante (LP) e Medição Dimensional (Etapas 10 a 12 - Fotos 47 a 59)
Limpeza da junta com solvente, aplicação do penetrante vermelho, tempo de capilaridade, revelador branco e medição de garganta e perna com calibre de solda (15 mm).
Foto 47: Limpeza com solvente preparatório.
Foto 48: Secagem da junta soldada.
Foto 49: Inspeção visual prévia do cordão.
Foto 50: Delimitação das zonas de teste LP.
Foto 51: Aplicação de Líquido Penetrante lavável em água.
Foto 52: Monitoramento do tempo de penetração.
Foto 53: Remoção controlada do excesso de penetrante.
Foto 54: Aplicação homogênea de revelador branco.
Foto 55: Zero trincas/poros: Laudo LP 100% Aprovado.
Foto 56: Certificação formal do ensaio END.
Foto 57: Calibre indicando 15 mm de Garganta.
Foto 58: Calibre indicando 15 mm de Perna.
Foto 59: Inspeção dimensional de solda aprovada.
3. PARECER CONCLUSIVO & HOMOLOGAÇÃO
A intervenção estrutural no Guindaste American 9750 (Lado Bombordo) da Plataforma Petrobras P-09 foi concluída com êxito pleno. A concentricidade geométrica de 0,07 mm foi garantida após a usinagem em campo. As juntas soldadas com pré-aquecimento a 120°C foram aprovadas 100% por Líquido Penetrante (ASME Sec. V) e inspeção dimensional (AWS A2.1/A2.4 e NBR 5874), liberando o guindaste para plena operação marítima de movimentação de cargas.
HOMOLOGAÇÃO OFFSHORE
Eng. Darci Santiago
Inspetor Nível 2 ABENDE (LP / EV / DS)
CERTIFICAÇÃO VÁLIDA
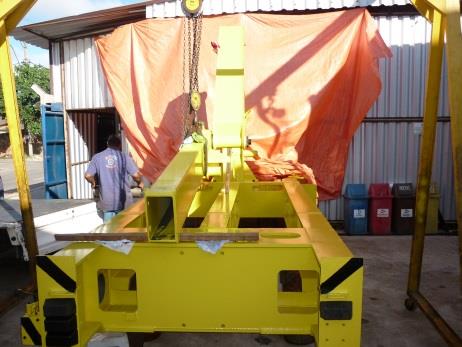
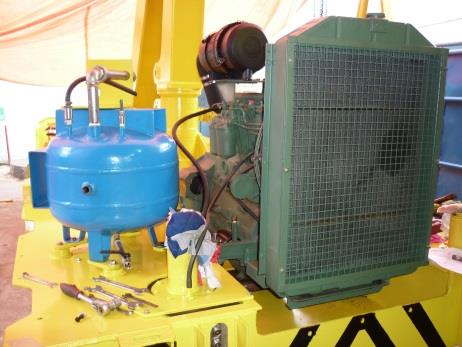
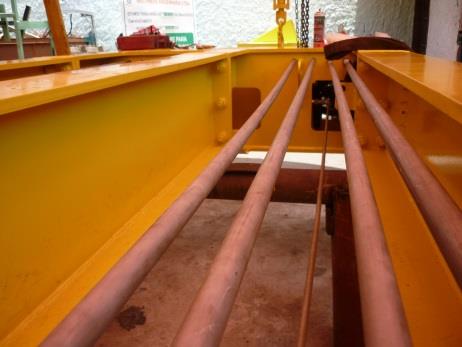
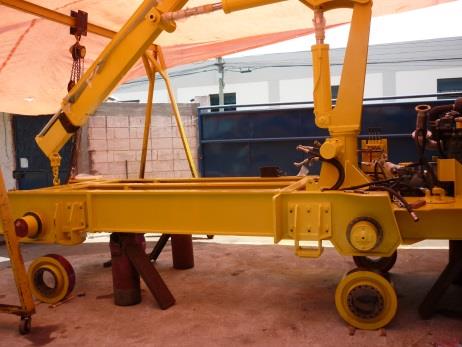
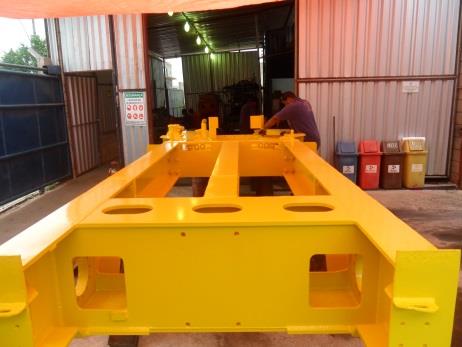
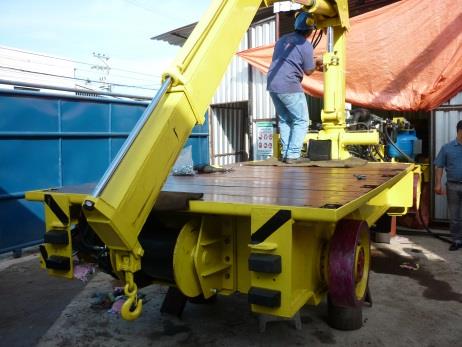
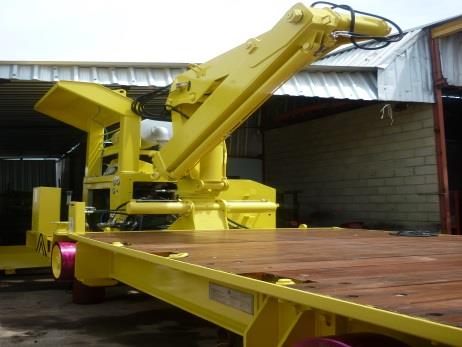
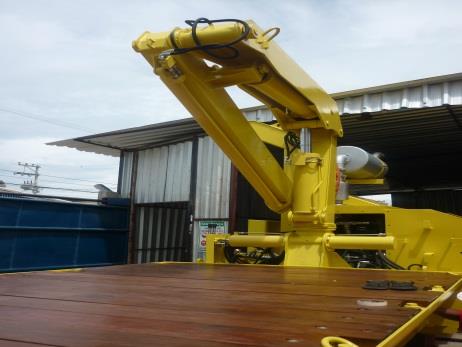
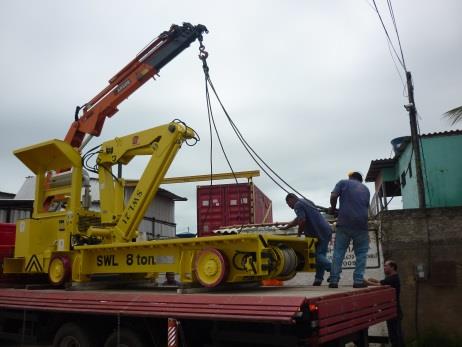
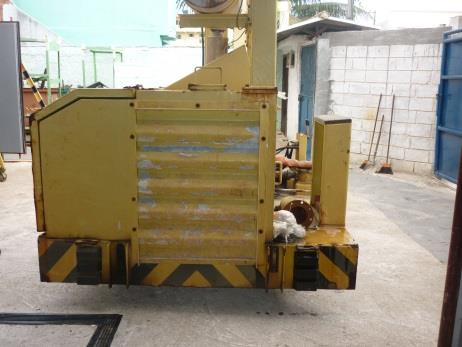
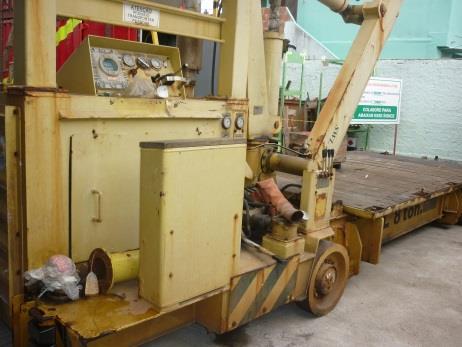
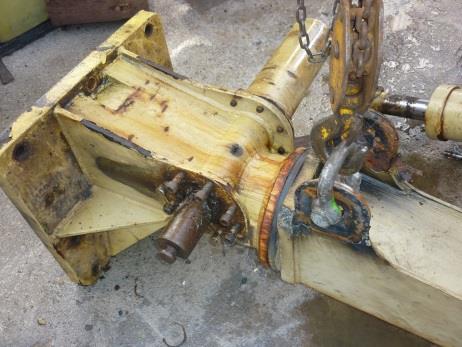
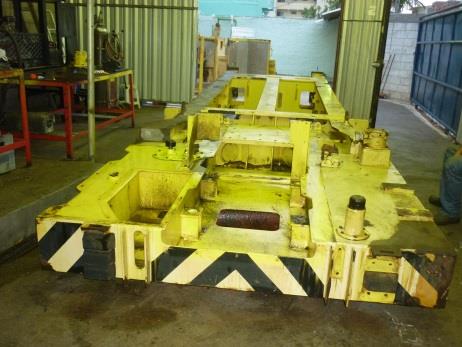
Recuperação Mecânica & Estrutural de Rail Car (WL 8 ton)
Caldeiraria Pesada • Movimentação de Cargas • Equipamentos Especiais
Serviço Concluído
EquipamentoRail Car Operacional (WL 8 ton)
DisciplinaCaldeiraria, Mecânica & Hidráulica
Registros Fotográficos24 Evidências Técnicas (12 Antes / 12 Depois)
Capacidade NominalWork Load 8.000 kg (8 Toneladas)
Escopo de Engenharia Executado
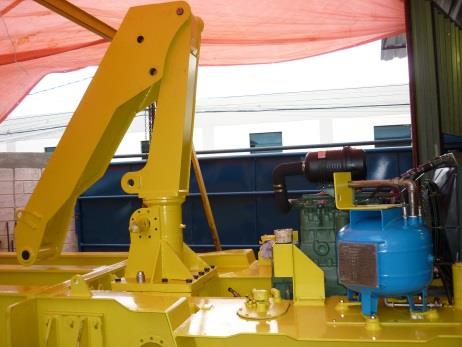
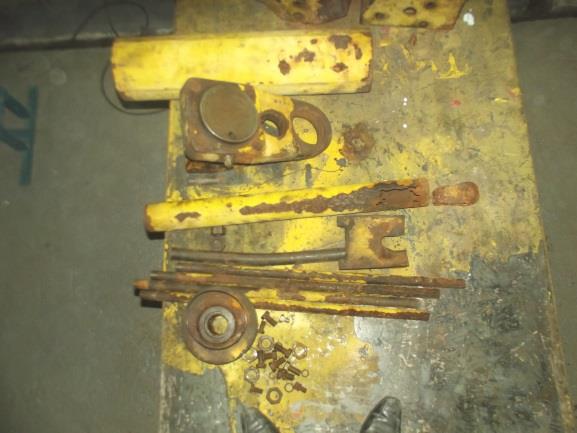
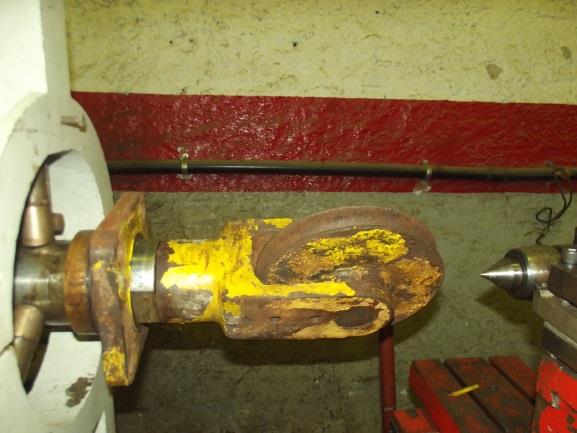
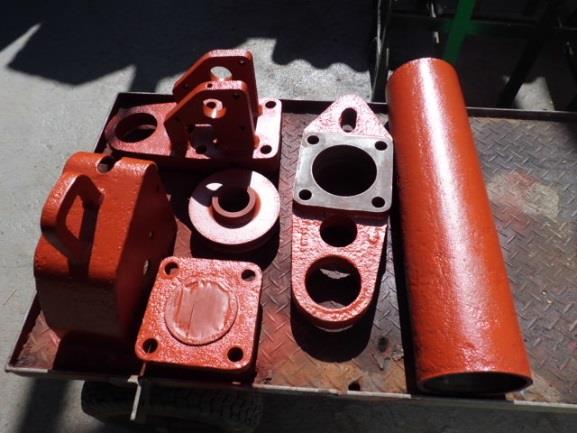
Reforma estrutural, mecânica e overhaul hidráulico do equipamento Rail Car de 8 Toneladas para movimentação industrial pesada.
Desmontagem completa de chassi, lança e conjunto motriz;
Ensaios não destrutivos (NDT) e retífica dimensional de mancais;
Revisão total de vedações, comando hidráulico e freios;
Tratamento de superfície e pintura em poliuretano amarelo de alta durabilidade.
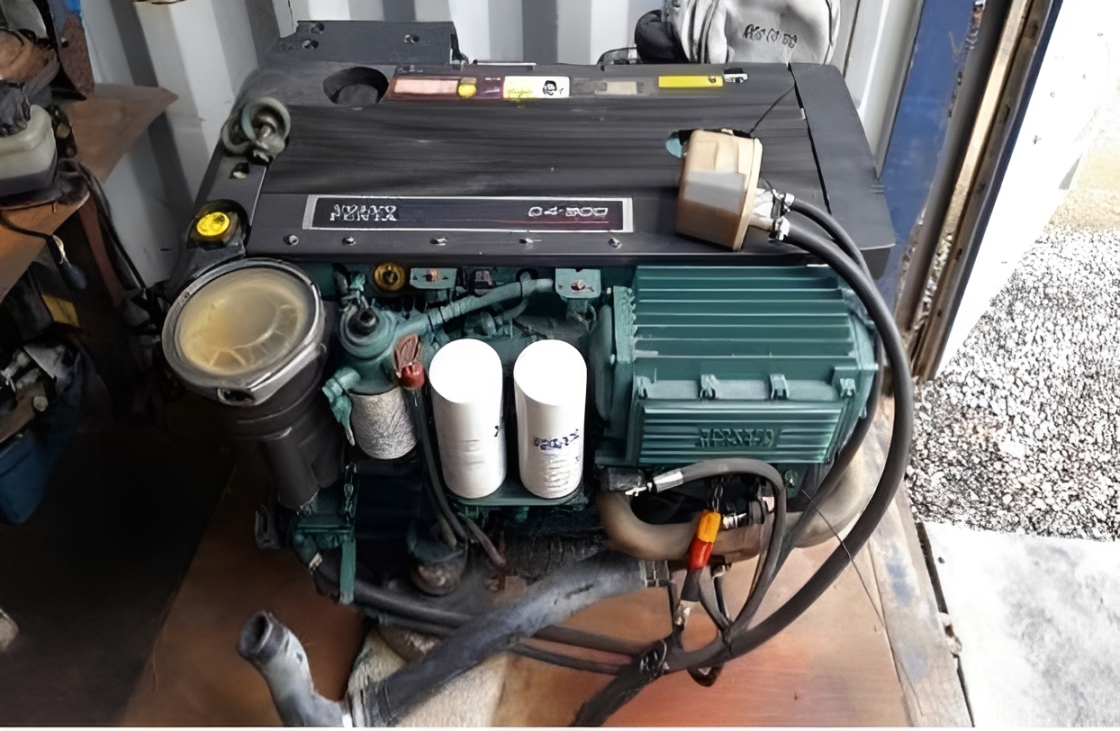
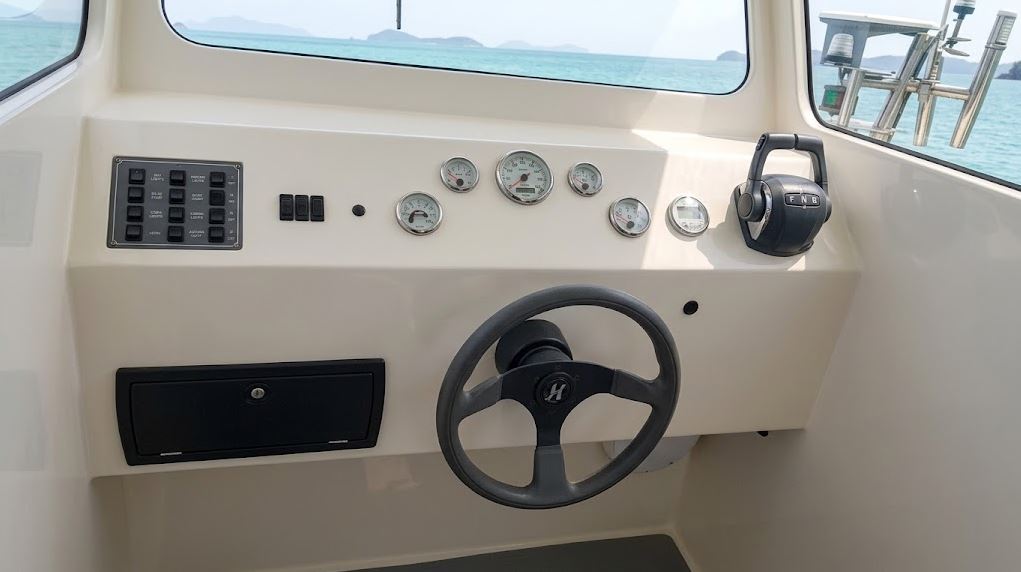
Docagem & Manutenção Geral de Embarcação WORKBOAT 33
Engenharia Naval • Manutenção de Propulsão • Caldeiraria em Alumínio Naval
Serviço integral de docagem, caldeiraria em alumínio naval e revisão mecânica da embarcação Workboat 33, pertencente ao Centro de Defesa Ambiental (CDA) da Petrobras.
Logística de içamento, docagem e jateamento do casco com microesferas de vidro padrão SA 2 1/2;
Caldeiraria especializada com substituição de chapas estruturais de alumínio e ensaios não destrutivos (Líquido Penetrante, Ultrassom e Estanqueidade);
Esquema de pintura naval completo (fundo, intermediária, acabamento) com revestimento anti-incrustante abaixo da linha d'água;
Overhaul da propulsão (Motor Volvo Penta D4-300 e Rabeta DP-S), troca da bomba de água, fluidos, filtros e correias;
Manutenção do painel de comando, instalação de anodos de sacrifício, revisão das bombas de porão e Prova de Mar final para liberação operacional.
Overhaul e Restauração de Acumulador de Pulsação
Sistemas Hidropneumáticos • Vasos de Pressão • Alta Performance
Testado & Aprovado
EquipamentoAcumulador de Pulsação Hidropneumático
DisciplinaHidráulica Industrial & Vasos de Pressão
Registros Fotográficos6 Evidências Técnicas (3 Antes / 3 Depois)
Tipo de ElementoBexiga Nitrílica / Nitrogênio N2
Escopo de Engenharia Executado
Restauração de vaso de pressão para absorção de pulsos de bombeamento em linhas industriais.
Limpeza técnica interna, jateamento e medição de espessura de casco;
Substituição de bexiga de borracha nitrílica e anéis de vedação;
Carga de Nitrogênio e teste hidrostático de estanqueidade.
Recuperação Integral de Atuador XV Pneumático Flowserve Valtek
Válvulas & Atuadores • Controle de Processo • Automação Industrial
Testado & Calibrado
EquipamentoAtuador Linear Tipo Pistão Flowserve Valtek
DisciplinaVálvulas, Atuadores & Pneumática
Registros Fotográficos6 Evidências Técnicas (3 Antes / 3 Depois)
AplicaçãoVálvula de Bloqueio Rápido (XV) On/Off
Escopo de Engenharia Executado
Overhaul de atuador pneumático linear de alta precisão para controle de fluxo industrial.
Desmontagem completa, limpeza e decapagem mecânica;
Brunimento da camisa do cilindro e cromo duro na haste;
Substituição do kit de gaxetas e anéis O-Ring de alta performance;
Ensaio pneumático de curso, estanqueidade e calibração funcional.
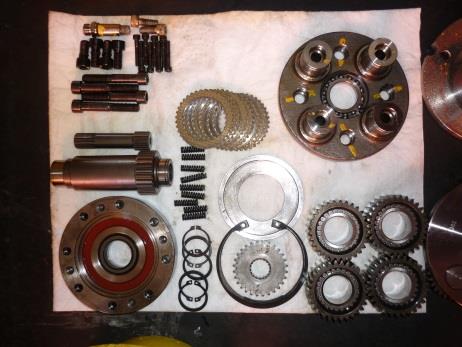
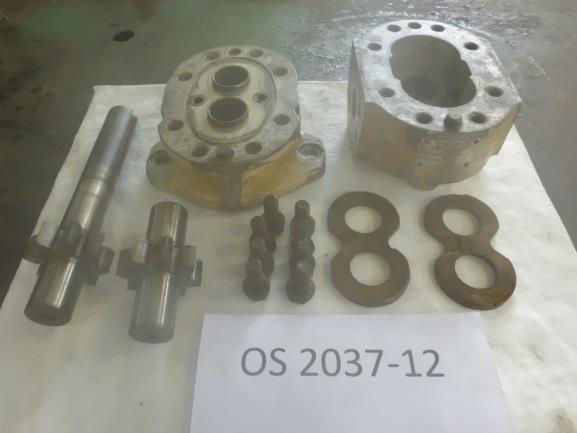
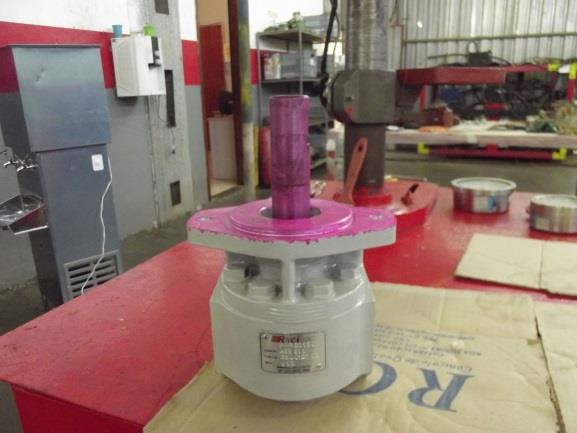
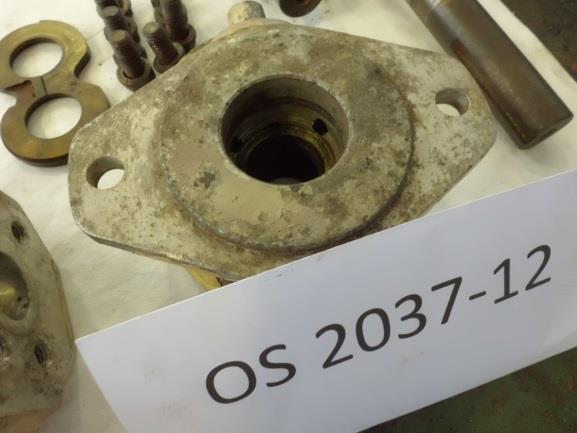
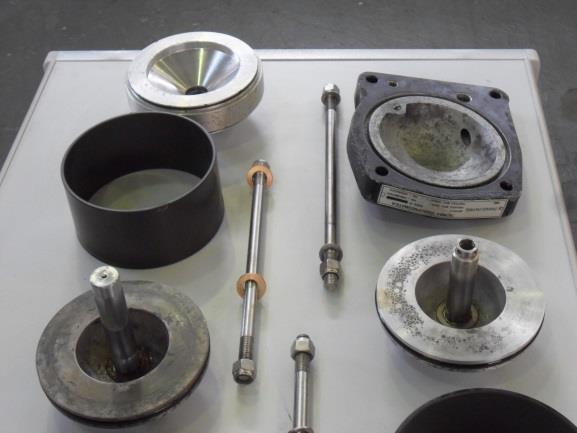
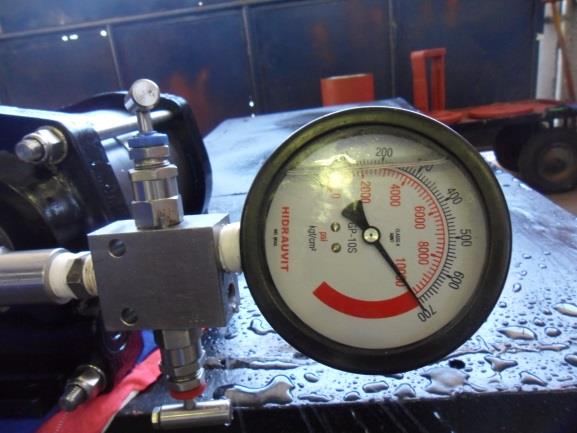
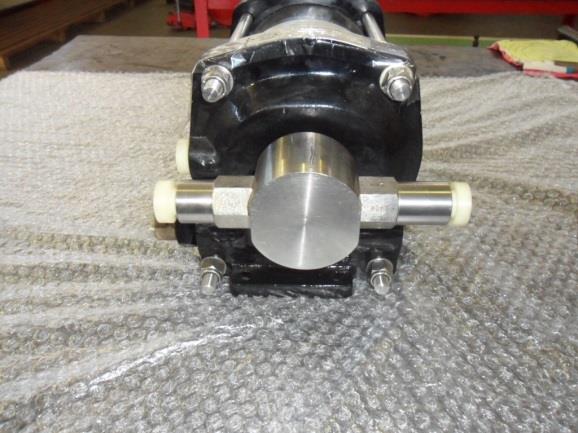
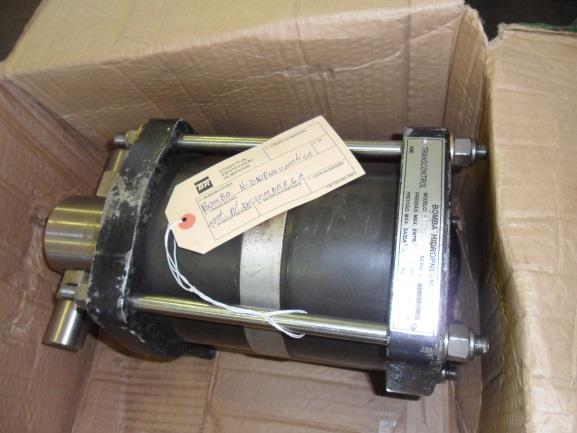
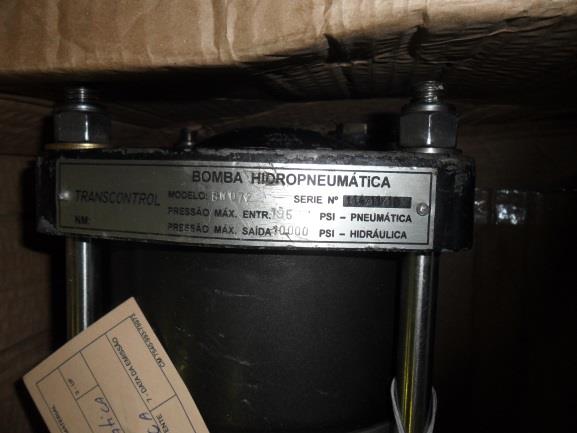
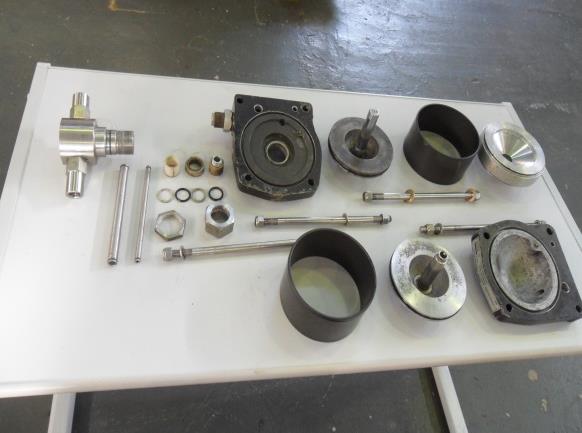
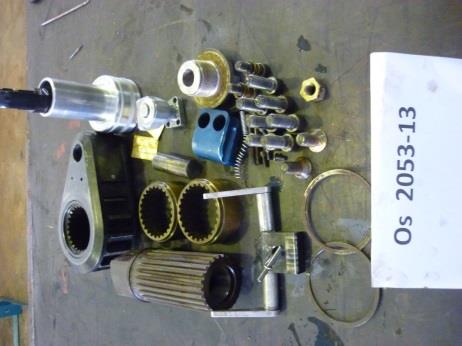
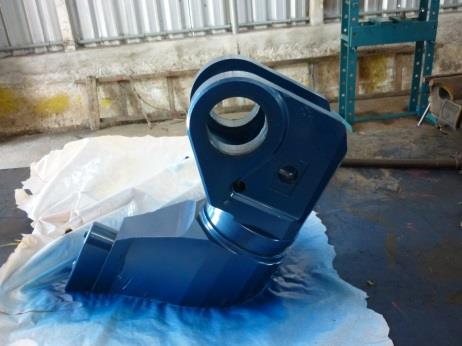
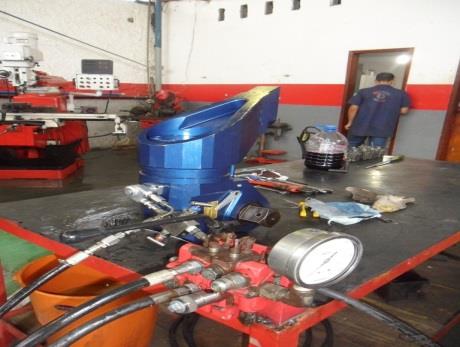
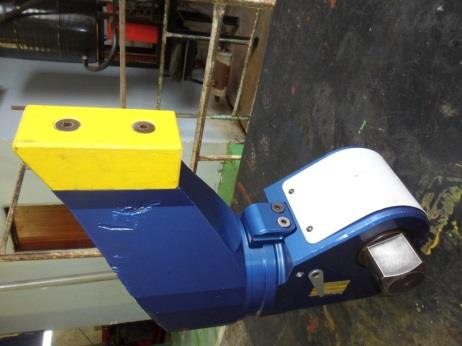
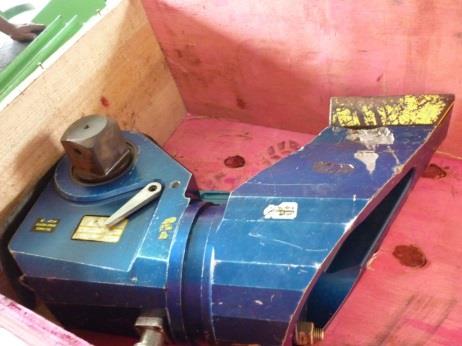
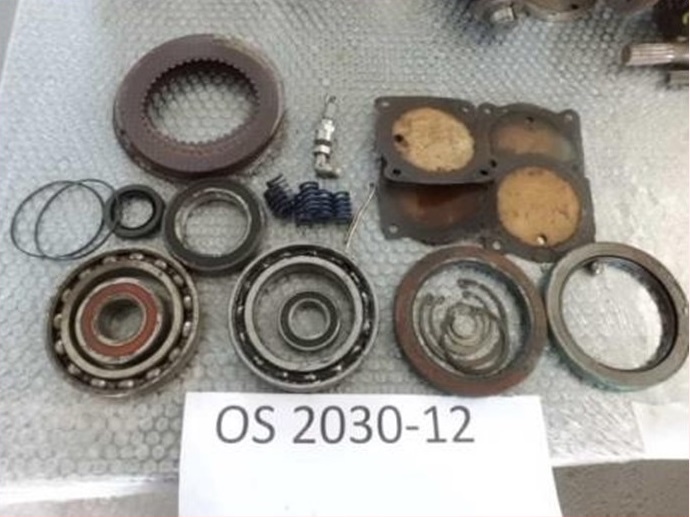
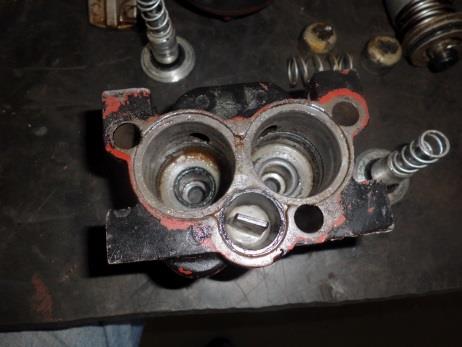
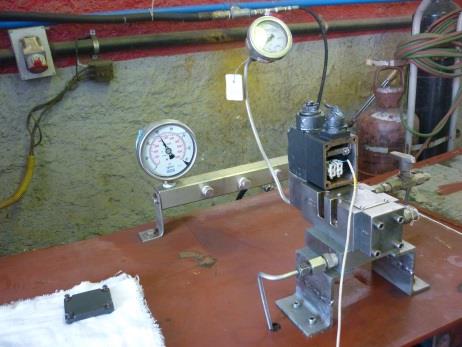
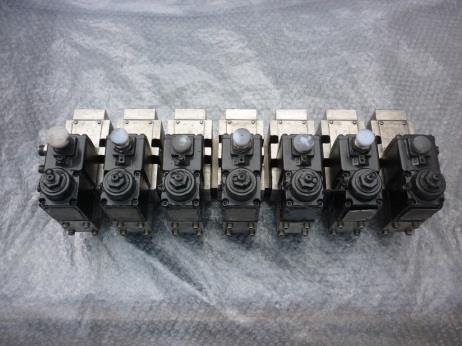
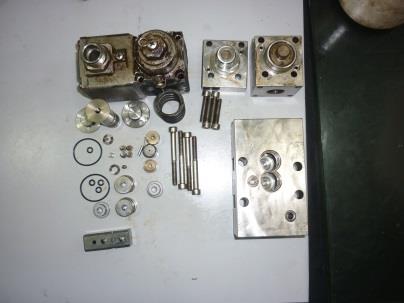
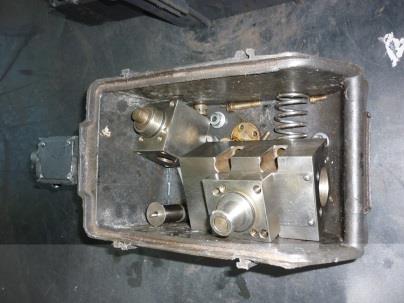
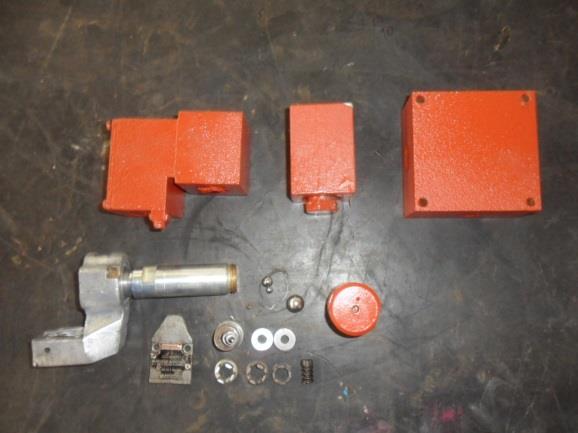
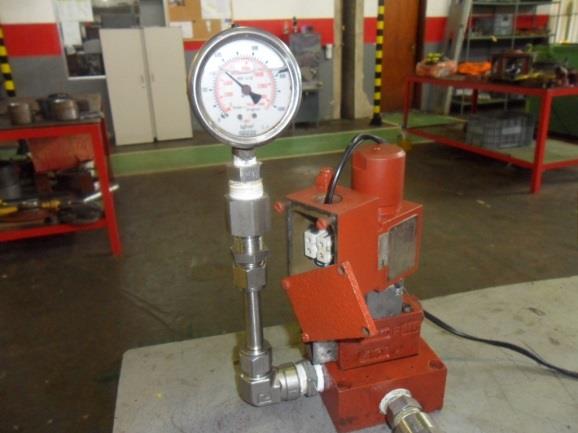
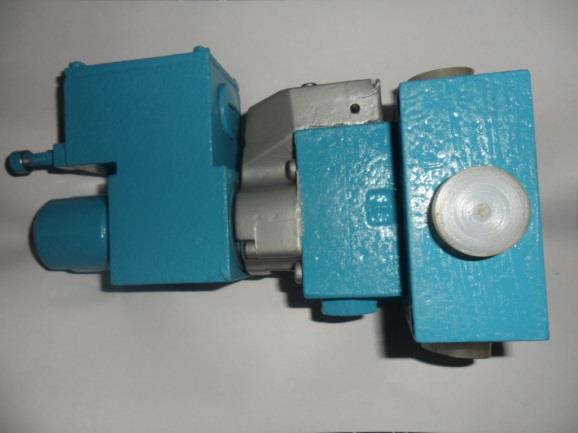
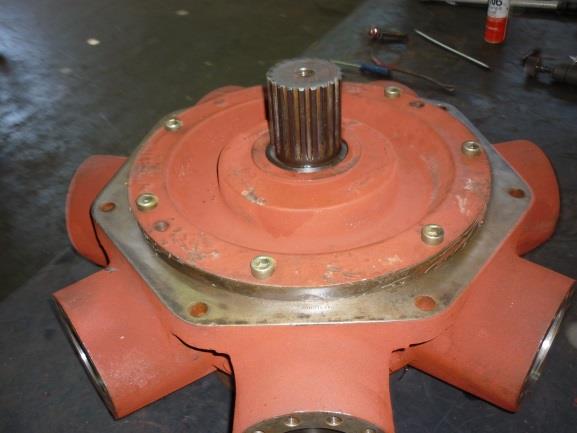
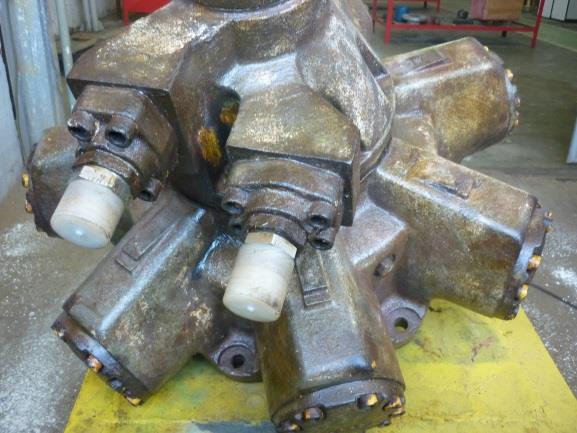
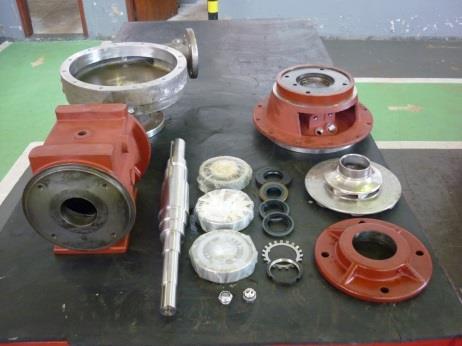
04. Overhaul & Recuperação Dimensional de Bomba Hidráulica de Alta Pressão
Sistemas Hidráulicos • Bombas de Engrenagens • Usinagem de Precisão
Serviço Concluído
EquipamentoBomba Hidráulica de Alta Pressão (OS 2037-12)







.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)
.jpg)